玻璃吹制力学中的温度梯度与材料响应
玻璃吹制并非简单的塑形游戏,而是一场与热力学和材料粘度的精密博弈。当二氧化硅混合物在高温熔炉中转化为熔融态时,其内部结构处于无序的液态,此时材料表现出极高的流动性。工匠通过吹管从熔窑中挑取约200至300克的玻璃料,这一动作的核心在于控制玻璃与空气的接触面积以及热损失速率。挑料时,吹管需在熔体中心缓慢旋转并匀速拉出,利用表面张力形成均匀的圆柱形玻璃团。若旋转速度不均,会导致玻璃料厚度不一,后续加热时受热不均,极易因应力集中而破裂。
随着玻璃团在吹管前端形成,工匠需立即进入加热环节,通常在转炉(Glop)中进行。转炉内的温度通常维持在1000至1200摄氏度之间,这个温度区间确保了玻璃处于理想的“可塑态”。在此阶段,力学平衡体现在玻璃内部应力与外部操作力的对抗。工匠通过手腕的微小转动和吹气的力度,改变玻璃的形状。吹气产生的内压必须与玻璃表面的张力及重力相平衡,过大的气压会导致玻璃壁过薄甚至爆裂,而气压不足则无法形成预期的腔体结构。这种对力与热的精确计算,是传统玻璃工艺中力学应用的基础。
挑料技巧中的旋转控制与形态构建
挑料后的初步塑形依赖于持续的旋转和温度管理。工匠使用钳子、剪刀等金属工具对玻璃进行切割、拉伸或收口,但最核心的技巧在于保持玻璃团的均匀性。在转炉加热过程中,工匠需不断调整玻璃与火焰的距离,确保受热均匀。若某一侧过热,玻璃会变软塌陷,破坏整体结构。此时,工匠需快速移动玻璃,利用惯性使玻璃保持圆柱状,同时通过吹气扩大内部空间。这一过程需要极高的手眼协调能力,因为玻璃的温度每降低10摄氏度,其粘度就会显著增加,可塑窗口期极短。
进阶的挑料与塑形技巧涉及对玻璃重心的精准把控。当玻璃体逐渐变大,重力作用变得更加显著,容易导致玻璃下垂变形。工匠需通过快速、小幅度的旋转来抵消重力影响,并利用特制的木质或石墨模具辅助定型。在制作瓶状或壶状器皿时,工匠会使用“吹胀后收缩”的技术,即先通过吹气扩大体积,再通过工具挤压颈部形成开口。这一过程中,玻璃的厚度分布至关重要,过厚的底部会导致冷却时开裂,过薄的颈部则强度不足。每一次工具的接触都必须迅速果断,避免玻璃因长时间暴露在低温空气中而硬化,导致工具粘连或表面留下瑕疵。
软布擦拭保养指南中的清洁逻辑与防护
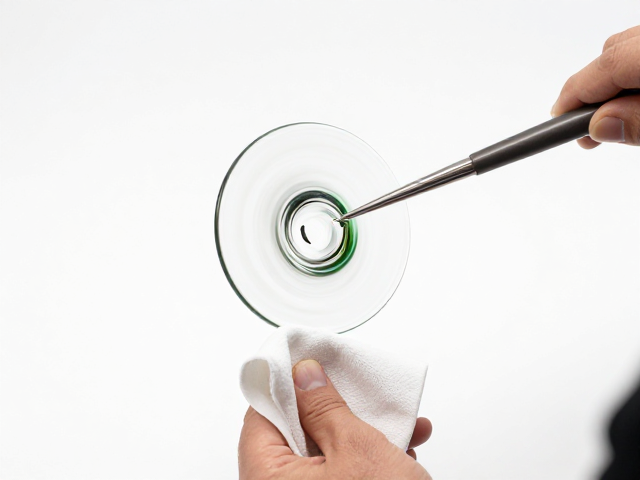
玻璃制品在成型并经过退火处理后,表面可能残留汗渍、油污或轻微的水垢,这些污染物会影响玻璃的光泽度和透光性。正确的清洁方式应选用超细纤维软布,而非普通棉质或纸巾,因为超细纤维能更有效地吸附灰尘而不划伤表面。清洁前,建议先用温水轻轻冲洗玻璃表面,去除松散的颗粒,避免擦拭时颗粒摩擦造成细微划痕。对于顽固污渍,可使用少量中性清洁剂稀释后喷洒在软布上,再轻轻擦拭,切勿直接喷洒在玻璃表面,以免液体流入接缝或装饰部位造成腐蚀。
保养的核心在于避免物理损伤和化学侵蚀。玻璃虽硬度较高,但脆性大,且表面易受强酸强碱侵蚀。清洁时应避免使用含有研磨剂、酸性或强碱性成分的清洁剂,这些物质会破坏玻璃表面的光泽,甚至导致雾化。擦拭时动作要轻柔,采用打圈或单向轻拭的方式,避免用力按压导致应力集中。对于带有复杂雕刻或金属配件的玻璃器皿,需特别注意金属部分的保养,防止金属氧化后污染玻璃表面。存放时,应避免玻璃之间直接接触,可使用软布隔离,防止因震动或碰撞产生隐性裂纹,这些裂纹在后续使用中可能因温度变化或轻微外力而扩展,导致器皿破裂。