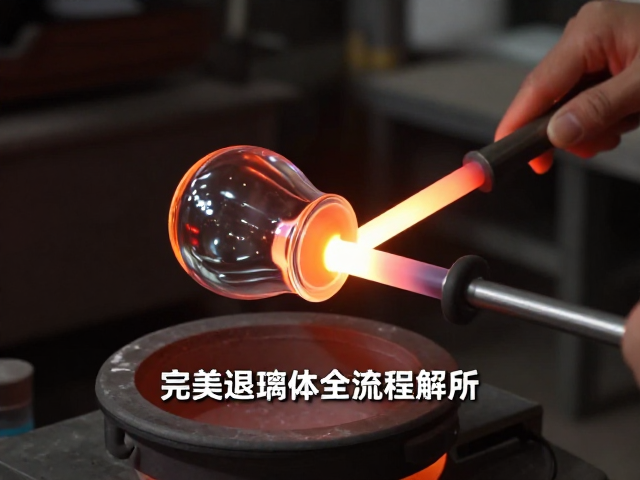
吹制口部修整与配料熔料技巧,打造完美玻璃胎体全流程解析
玻璃制作的核心基石在于配合料的精确计算与高温熔制过程的稳定性,这一环节直接决定了最终胎体的化学均匀性与光学性能。现代工艺中,石英砂、纯碱、石灰石及各类金属氧化物添加剂需经过严格的筛分与混合,确保颗粒级配符合熔解动力学要求。熔窑内的温度梯度控制尤为关键,通常澄清阶段需维持在1500℃至1600℃之间,以促使气泡充分排出并消除条纹。在此过程中,搅拌器的机械搅拌或气体鼓泡能显著加速组分扩散,减少因密度差异导致的成分偏析,为后续成型提供质地均一的玻璃液。
熔制完成后的玻璃液需经过精确的温度调节与澄清处理,才能进入成型工序。此时,玻璃液的粘度特性决定了其可塑性,工匠需通过经验判断液面的光泽与流动性,确保其处于最佳吹制状态。若温度过高,玻璃液粘度过低易导致塌陷;温度过低则粘度过高,难以延展成型。因此,取料前的预加热与取料时的恒温操作至关重要,这要求熔窑具备精准的温控系统,以维持玻璃液在临界粘度范围内的稳定性,从而为后续的口部修整与吹制奠定物理基础。
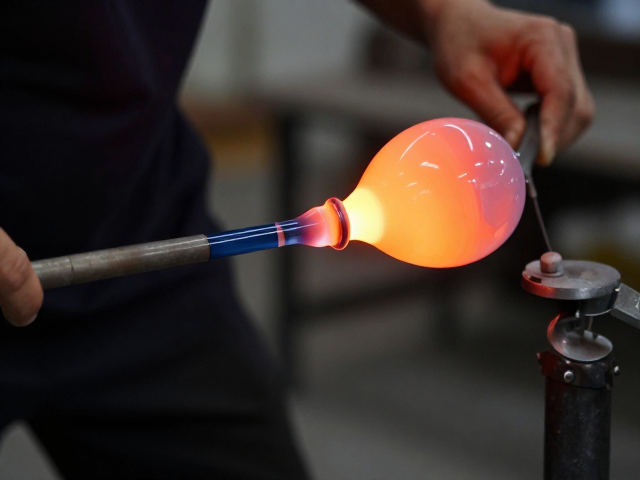
吹制成型中的力学控制与口部形态塑造
吹制成型是将液态玻璃转化为预定形态的关键步骤,其核心在于对空气压力与转管速度的精准配合。工匠手持铁管一端,另一端连接着从熔窑取出的玻璃团,通过旋转铁管使玻璃团保持均匀受热并防止下垂。在吹气过程中,胸腔控制的气流需平稳且持续,使玻璃泡逐渐膨胀。这一过程要求极高的手感与节奏感,过快的吹气会导致壁厚不均或局部破裂,而过慢则难以形成预期的弧度。每一次吹气后的旋转与加热,都是为了消除内部应力并优化壁厚分布。
口部修整是决定玻璃器皿最终外观与实用功能的核心环节,其精细程度直接影响作品的艺术价值。在玻璃泡膨胀至预定大小后,工匠需使用特制的金属剪刀或钳子对口部进行切割与整形。这一步骤要求工具温度适宜,以免因冷热冲击导致玻璃开裂。修整过程中,需反复加热口部区域,使其软化后通过旋转、拉伸或收口动作,形成平滑、对称且厚度均匀的口沿。对于高精度器皿,还需使用木制模具或金属平板对口部进行压制与打磨,以消除细微的瑕疵,确保口部线条流畅自然。
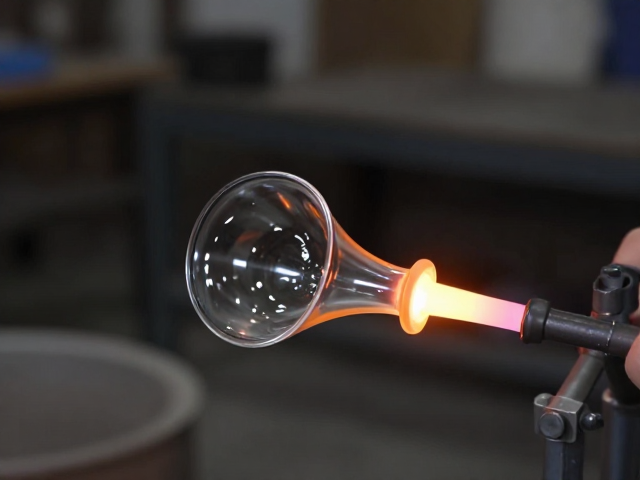
退火工艺与胎体应力消除
成型后的玻璃器皿必须经过严密的退火处理,以消除内部残留的热应力,防止其在冷却过程中自发破裂或在使用过程中因温度变化而损坏。退火过程并非简单的冷却,而是需要在玻璃的应变点温度附近进行长时间保温,使分子结构重新排列并释放应力。退火炉的温度曲线需根据玻璃的成分与厚度精确设定,通常从500℃左右开始缓慢降温,随后以极低的速率通过退火点区域,再加速至室温。这一过程的稳定性直接决定了玻璃胎体的长期稳定性与安全性。
退火完成后,玻璃器皿需经过细致的表面处理与最终检验,以确保其达到完美胎体的标准。表面可能残留轻微的加工痕迹,需通过火焰抛光或机械打磨去除,使玻璃表面恢复晶莹剔透的光泽。检验环节包括对壁厚均匀性、口部对称性、气泡与杂质含量的全面评估。只有当所有指标符合预设标准,且无任何可见缺陷的作品,才能被视为完成了全流程制作。这一严谨的质检流程,是确保每一件玻璃艺术品兼具美学价值与物理稳定性的必要保障。