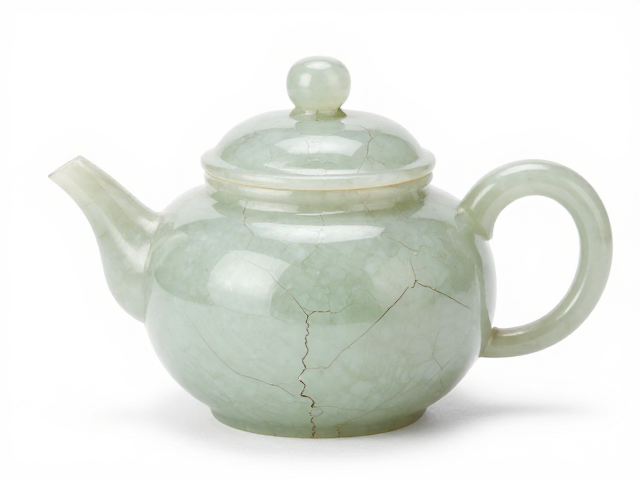
壶口精细打磨的微观力学与应力分散
壶口作为玉石壶受力最集中且最易因温差或碰撞产生裂纹的薄弱环节,其精细打磨并非简单的表面抛光,而是对材料微观结构的重塑过程。在传统工艺中,工匠通常选用粒度从800目至3000目的金刚石磨头,对壶口边缘进行多阶段处理。这一过程旨在消除因前期切割和粗修留下的微细崩口和隐性应力源。通过高目数的精细研磨,玉石表面的粗糙度被降低至Ra0.4μm以下,这种平滑度不仅提升了触感的温润度,更关键的是减少了应力集中点,使壶口在承受外力或温度变化时,应力能够更均匀地分布,从而降低局部破裂的风险。
除了表面平整度的提升,壶口边缘的倒角与圆角处理是防裂工艺中的核心细节。完全直角的结构在受到侧面撞击时极易发生脆性断裂,因此,工艺要求将壶口内外沿打磨出微弧形的过渡面。这种几何形状的改变,使得壶口在受到垂直或倾斜外力时,受力面积增大,压强减小。同时,圆润的弧度避免了应力在尖角处的累积,极大地增强了壶口的结构完整性。在实际操作中,这一步骤需要极高的稳定性,任何因手部抖动导致的弧度不均,都可能成为日后裂纹蔓延的起始点。
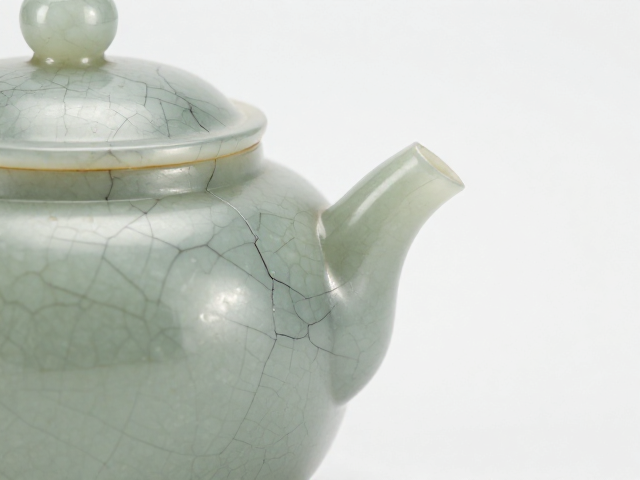
结构加固的榫卯契合与内部支撑逻辑
玉石壶的防裂不仅依赖于表面的处理,更取决于壶身与壶盖、壶把等部件之间的结构契合度。在加固图谱中,最关键的环节在于“榫卯式”的精密配合。不同于金属或塑料件的机械连接,玉石部件之间依靠的是微米级的物理咬合。工匠会根据玉石天然的纹理走向和硬度分布,计算并预留出极小的膨胀系数间隙。这种间隙通常控制在0.1毫米至0.3毫米之间,既保证了壶盖与壶身能够顺畅开合,又在内部形成了一圈缓冲层。当壶体受到外力挤压时,这圈缓冲层能够吸收部分冲击能量,避免刚性接触导致的碎裂。
内部支撑结构的强化也是防止壶身开裂的重要手段,特别是在壶颈与壶身连接处。这一区域在制作过程中因受热不均或受力复杂,最容易产生内伤。加固工艺通常涉及对壶颈内壁的加厚处理以及壶身与壶颈连接处的“包角”设计。通过增加连接部位的玉石厚度,提高了该区域的抗弯折能力。此外,部分高端工艺会在壶把与壶身连接处采用嵌入式加固,将壶把的根部深入壶身内部一定深度,并通过严密的打磨使其与壶身浑然一体。这种深层嵌入的方式,使得壶把在承受提拎重量时,力量能直接传递至壶身主体,而非集中在连接点的表面,从而有效防止因长期受力导致的结构性开裂。
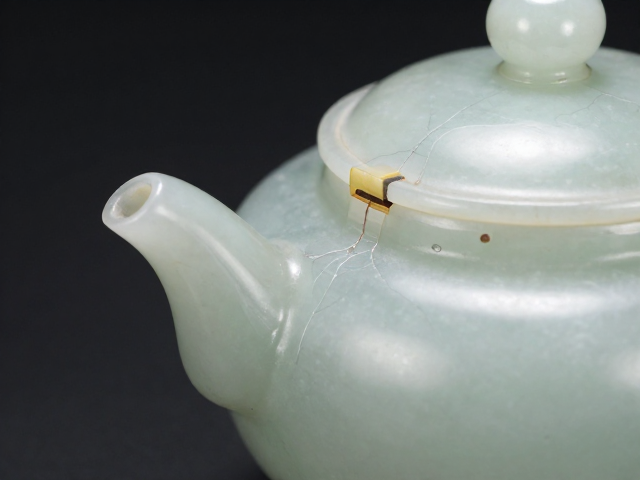
热处理与应力释放的协同效应
在打磨和结构加固完成后,玉石壶内部仍可能残留着制作过程中产生的内应力。这些应力若不及时释放,会在环境温度变化或轻微外力作用下逐渐累积,最终导致壶体自发开裂。因此,受控的热处理是防裂工艺中不可或缺的一环。通过将玉石壶置于恒温环境中进行缓慢升温与降温,可以逐步消除材料内部的微观缺陷和应力集中。这一过程并非简单的加热,而是需要精确控制升温速率,通常每小时升温不超过5-10摄氏度,以确保热量均匀渗透至玉石内部。
冷却过程同样需要遵循自然规律,避免急冷急热导致的新的应力产生。在冷却阶段,玉石壶需在干燥、无风的环境中自然冷却至室温。这一阶段的缓慢冷却,使得玉石内部的晶体结构能够重新排列并稳定下来,从而提升整体的韧性。经过这一系列热处理后,玉石壶的物理性能得到优化,其抗冲击能力和耐温差性能显著提升。这种通过物理手段改变材料内部状态的方法,是从根源上增强了玉石壶的稳定性,使其能够更好地应对日常使用中的各种复杂环境。