熔融态玻璃的流变特性与初始成型控制
吹制工艺的核心在于对高温熔融玻璃物理状态的精准把控,这一阶段决定了器皿最终的壁厚均匀性与结构稳定性。玻璃在达到约1000至1200摄氏度的软化点时,其粘度处于最佳加工区间,工匠需通过转管(Blowing Iron)的旋转速度与加热频率,使玻璃料滴(Gather)形成均匀的圆柱体或椭球体。若加热不均,玻璃内部会产生应力集中,导致后续吹胀时壁厚不一,进而引发造型歪斜。因此,初始成型的等温性是确保器皿端正的基础,任何局部的过热或过冷都会破坏材料的流动性一致性,使得后续修正极为困难。
在初步成型过程中,工匠利用重力与离心力的平衡来维持器物的几何中心。通过持续且稳定的旋转吹管,熔融玻璃在离心力作用下向外扩张,同时重力使其向下垂落,这种动态平衡需要极高的手部控制技巧。工匠需根据玻璃的冷却速率调整转管角度,防止因重力过大导致底部塌陷或颈部过细。此时使用的木块(Shave Block)或金属钳(Jacks)进行初步定形,能够迅速冷却接触面的玻璃,形成坚硬的外壳,从而支撑内部未完全固化的部分,为后续复杂的造型变化提供结构支撑。
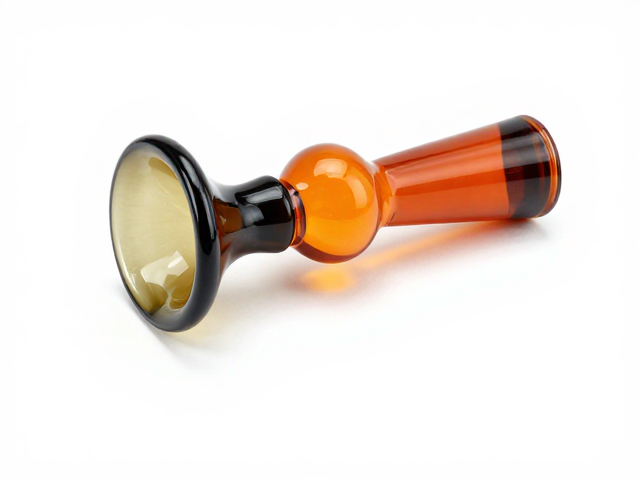
吹胀过程中的对称性维持与形态修正
吹胀是确立器皿基本轮廓的关键步骤,其难点在于如何在增加体积的同时保持壁厚均匀和几何对称。空气压力必须平稳且适度,过快的充气会导致局部膨胀过快,形成“气泡”或壁厚不均,破坏整体造型的端正感。工匠通常采用分段吹胀的策略,即先吹出大致形状,再通过加热回软进行局部调整。在此过程中,工匠需不断观察玻璃表面的反光变化,通过光线折射判断壁厚差异,及时对较厚区域进行局部加热软化,再施加轻微压力使其延展,确保每一寸玻璃的厚度分布符合设计预期。
为了进一步校正造型,工匠会使用各种专用工具进行塑形,如剪刀(Shears)修剪边缘,钳子(Paddles)按压表面以消除凹凸不平。对于需要高对称性的器皿,工匠常采用“滚磨”手法,将吹管在特制的木质或金属槽中滚动,利用槽壁的摩擦力迫使玻璃表面趋于平整和对称。这一过程要求工匠具备敏锐的空间感知能力,能够实时计算工具施加的力与玻璃形变之间的关系。通过多次“加热-吹胀-修正”的循环,逐步消除因重力或压力不均造成的变形,使器皿达到视觉与物理上的双重端正。
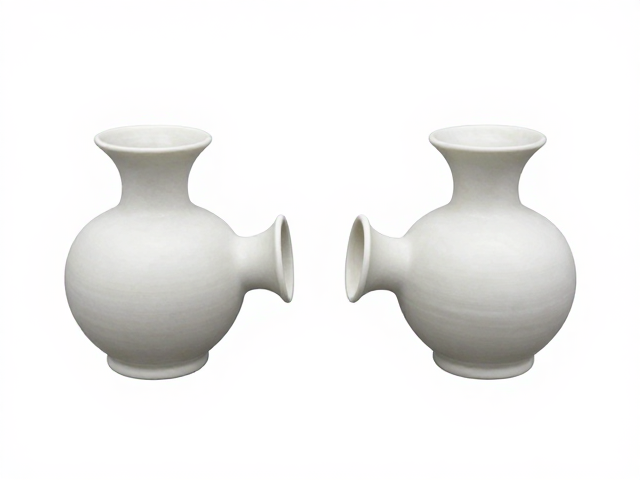
接口连接的热力学匹配与应力消除
器皿各部件(如颈部、底座、把手)的拼接是决定成品密合度与结构强度的关键环节,其核心在于连接面的热力学匹配。不同部件在拼接前需经过精确计算与加热,确保连接面的温度处于玻璃的“可粘接区间”,即粘度适中、流动性良好但未完全液化的状态。若两部件温度差异过大,低温部件会导致高温部件局部快速冷却,形成硬点,阻碍融合;反之,则可能导致连接处玻璃流淌过度,形成泪滴状缺陷或薄弱点。工匠需通过观察玻璃颜色的细微变化及表面光泽,判断最佳拼接时机。
在拼接过程中,工匠利用吹管内的气压轻微支撑内部,同时用工具对接口处施加均匀的压力,促进玻璃分子间的扩散与结合。对于复杂结构,常采用“套接”或“嵌接”方式,通过精确计算部件间的尺寸公差,预留微小的膨胀空间,以应对冷却过程中的收缩应力。连接完成后,需进行缓慢且均匀的退火处理,这是消除内部应力的必要步骤。退火炉的温度曲线需严格遵循玻璃成分的热学特性,使玻璃在受控的温度环境中逐步冷却,避免因应力残留导致成品在后续使用或储存中自发破裂,从而确保接口处的长期密合与稳固。