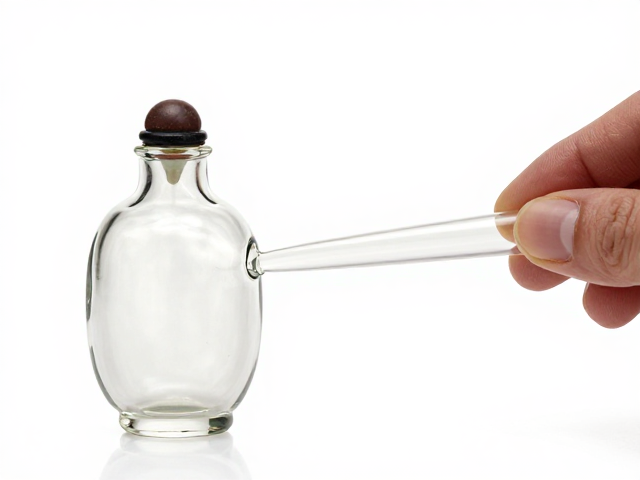
玻璃吹制基础力学与扁瓶成型原理
玻璃在加热至软化点以上时,表现为高粘度的非牛顿流体,其成型过程本质上是表面张力、重力与内部气压共同作用的动态平衡。在制作鼻烟壶等小型器皿时,工匠通过吹管末端聚集熔融玻璃料,利用离心力与重力对抗表面张力,使玻璃层均匀分布于管壁。这一阶段的核心在于维持玻璃体的等温状态,任何局部的冷却过快都会导致厚度不均,进而影响后续拉伸时的结构稳定性。
扁瓶造型的特殊性在于其需要在一个相对扁平的截面中保持结构的完整性,这与传统圆柱形瓶体存在显著差异。成型初期,工匠需通过旋转吹管产生均匀的离心力,随后利用木块或石墨模具对玻璃体进行初步塑形。此时,内部气压必须精确控制,过高的压力会导致瓶壁过薄甚至破裂,而压力不足则无法克服玻璃粘度,难以形成预设的扁圆轮廓。这种对力学的微观调控,是后续精细造型得以实现的基础。
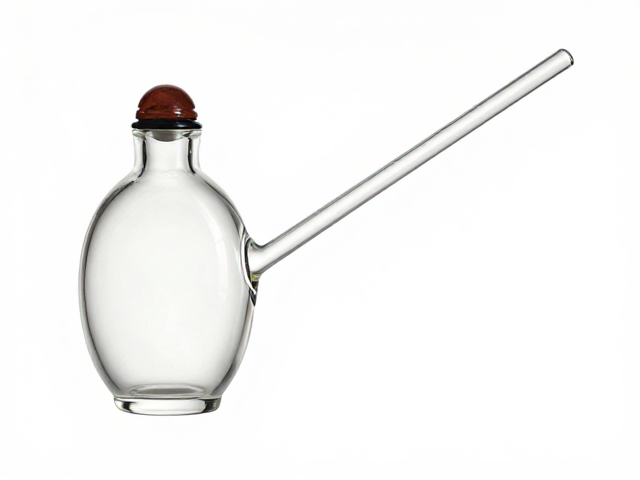
吹管操作中的流量控制与热点分布
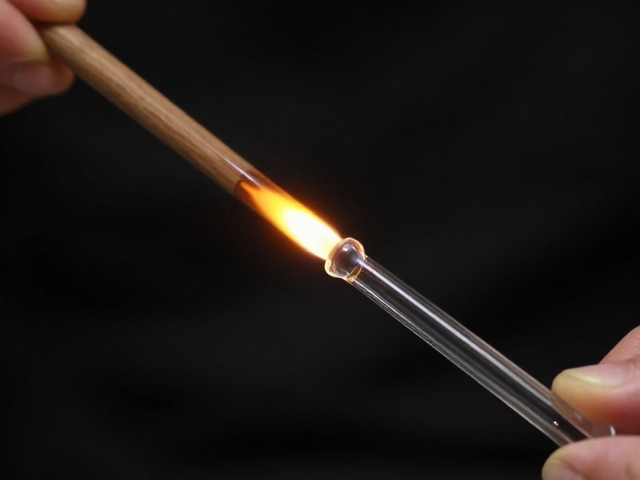
在玻璃软化过程中,热源的温度均匀性直接决定了材料内部的应力分布,进而影响最终成品的质量。传统煤气灯或电炉加热时,火焰中心的高温区与边缘的低温区形成明显的温度梯度,工匠需不断旋转吹管,使玻璃料在各个角度受热均匀,避免出现局部过热导致的塌陷或局部冷却导致的硬化。热点区域的移动策略至关重要,通常采用“画圈”式加热,确保玻璃体整体达到一致的可塑性粘度。
流量控制不仅指玻璃料的用量,更体现在熔融玻璃在吹管内的流动行为。当玻璃达到理想的软化程度时,工匠通过呼吸或专用气泵提供稳定的气流,气流的速度与压力需与玻璃的粘度相匹配。对于鼻烟壶这类小件器物,微小的气流波动即可导致壁厚不均。实际操作中,工匠会通过观察玻璃表面的光泽变化及旋转时的阻力感,实时调整气流强度,确保玻璃层在扩张过程中保持厚度的一致性,防止因局部变薄而引发破裂。
鼻烟壶扁瓶成型的具体技巧
从圆柱体向扁瓶形态的转换,需要借助特定的工具与手法。在玻璃体初步成型后,工匠使用湿木块或金属模具对玻璃表面进行按压,利用模具的平面特征迫使玻璃向两侧延展。这一过程中,吹管需保持低速稳定旋转,同时配合模具的按压动作,使玻璃在受压区域形成平滑的过渡曲面。按压的力度需轻柔且持续,避免突然施力导致玻璃层撕裂或产生难以消除的棱痕。
鼻烟壶的壶颈与壶盖连接处的处理是成型技巧的关键难点。在扁瓶主体成型后,需对开口处进行二次加热,利用高温下的玻璃可塑性进行收口或扩口。工匠常使用钳子夹持瓶口,通过扭转或拉伸调整开口形状,使其与壶颈完美契合。此阶段对温度控制要求极高,温度过高会导致瓶口变形失控,温度过低则难以调整。通过多次加热与微调,最终实现扁瓶主体与壶颈之间的平滑过渡,确保整体结构的力学平衡与视觉美感。