核心原理:理解胎体厚度与烧成应力
瓷器胎体的厚度直接影响着烧制过程中的受热均匀度与应力分布。过厚的胎体在升温阶段难以同步达到预定温度,导致内外温差过大,极易引发开裂或变形。调整的核心在于建立合理的几何比例,使器物各部位的壁厚过渡符合力学平衡,避免局部堆积。
在实际操作中,需关注器物重心与支撑面的关系。底部与口沿通常是受力关键区域,若此处胎体过厚,不仅增加自重导致坍塌风险,还会造成冷却阶段收缩不均。通过计算不同部位的标准厚度系数,能够更精准地控制泥料用量,确保整体结构在干燥与烧成过程中保持稳定。
成型技巧:拉坯与捏塑的厚度控制
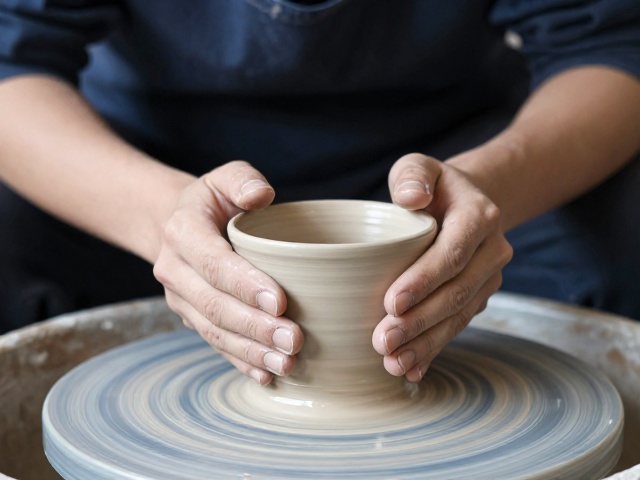
拉坯过程中,手指对泥壁的推力需保持均匀且适度。对于需要较厚胎体的器物,如某些传统壶式或罐类,应在泥料湿度适宜时分次加固,避免一次性过度挤压导致密度不均。利用指腹轻轻拍打泥壁,有助于排出内部气泡并调整厚度,使胎质更加紧密坚实。
对于雕塑性或异形瓷器,捏塑时需遵循“由内而外、由下至上”的原则。在处理转折部位时,若感觉胎体过厚,应及时用修坯刀或海绵进行减薄处理,而非强行拉伸泥料。特别是在棱角与连接处,需预留足够的收缩空间,防止因干燥收缩率差异导致的开裂缺陷。
修坯工艺:精细打磨与厚度微调
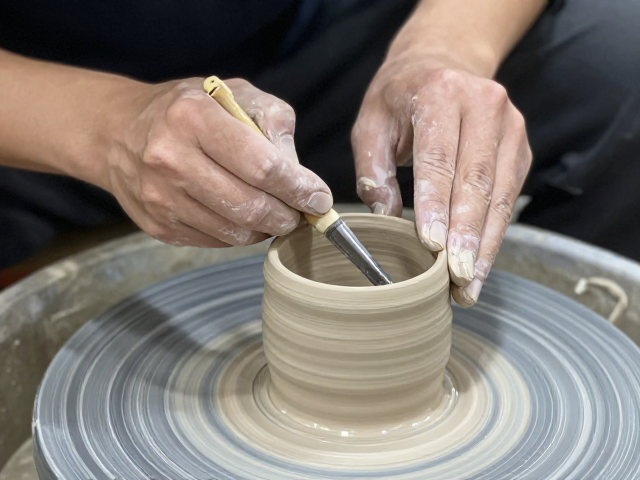
修坯是决定最终胎体厚度的关键环节。使用锋利的修坯刀时,刀刃应与坯体表面保持适当角度,采用削、刮、挑等手法去除多余泥料。对于过厚部位,应分层多次修薄,每次去除量不宜过大,以免破坏坯体结构完整性或造成厚薄不均。
在修坯过程中,需定期测量坯体厚度,可使用专用测厚工具或经验判断法。对于大型器物,建议设置基准点,从中心向四周辐射测量,确保整体厚度一致性。修坯后的坯体表面应平整光滑,无明显刀痕或凹凸,为后续施釉提供良好基础,同时减少烧成时的应力集中点。
干燥与烧成:环境控制与温度曲线
干燥过程需缓慢均匀,避免水分快速蒸发导致胎体收缩过快而产生裂纹。对于厚胎瓷器,可采用半遮光、通风良好的环境进行阴干,期间需定期翻转器物,确保各部位干燥速率一致。在干燥初期,可用湿布覆盖局部过快干燥区域,平衡湿度差异。
烧成阶段需严格遵循升温曲线,特别是对于厚胎器物,预热时间应适当延长,使内部水分与有机物充分排出。在低温阶段(100-300℃),升温速度需极为缓慢,避免水汽急剧膨胀导致胎体崩裂。高温阶段则需保持稳定,确保胎体完全烧结,获得预期的物理性能与色泽表现。