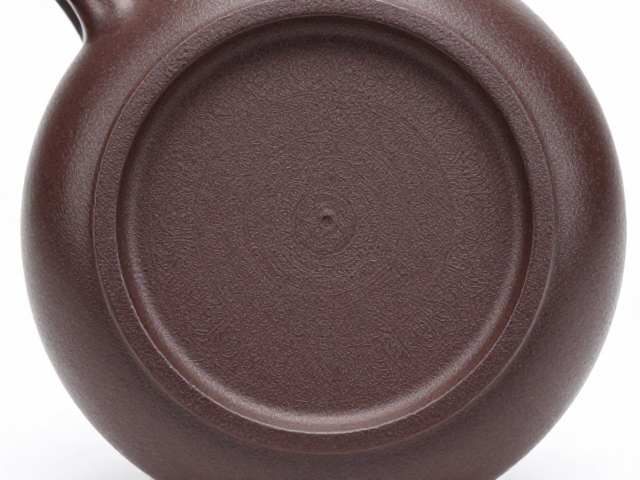
纹样深度与壶底受力分布的物理关联
模具表面的纹样设计并非仅停留在视觉装饰层面,其物理深度与分布密度会直接改变壶底在烧制过程中的应力传导路径。当纹样表现为浅浮雕或细密网格时,壶底结构往往需要增加整体厚度以维持刚性,防止因局部应力集中导致开裂。这种结构上的调整使得壶底与壶身的连接处形成更宽的过渡区域,从而分散茶汤注入或放置桌面时产生的垂直压力。相反,深雕或镂空纹样会削弱壶底的实体材料连续性,此时结构设计需依赖底部的加强筋或拱形支撑来弥补强度损失,确保器物在受力状态下不发生形变。
纹样的排列方式也会影响壶底重心的稳定性,进而决定底部支撑面的形态。若纹样设计偏向于边缘对称分布,壶底中心区域通常保持平整以提供稳定的接触面,这种设计常见于需要频繁移动或倾倒液体的实用器具。对于纹样延伸至壶底中心的情况,工匠需通过调整底部曲率来平衡视觉重心,避免因视觉上的“空洞感”导致实际使用中的不稳。这种结构与纹样的耦合关系,要求设计者在绘制纹样初期即需计算底部的承重需求,确保每一处纹理的凹陷或凸起都能与整体力学结构形成互补而非对抗。
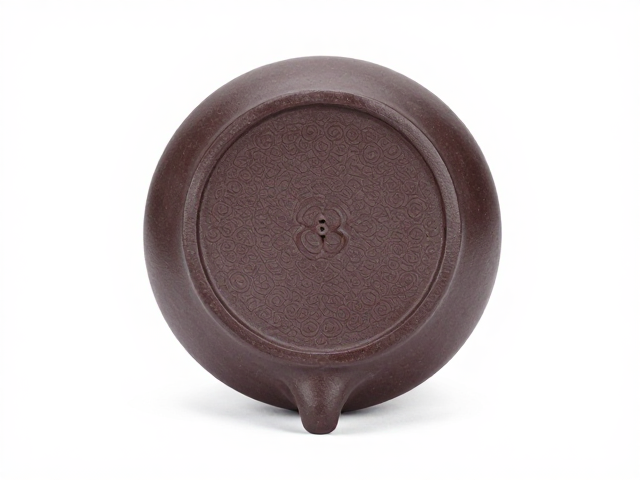
边角加固工艺对纹样完整性的保护作用
壶底的边角区域是模具受力最频繁且易损的部位,纹样在此处的收口方式直接决定了加固工艺的复杂度。传统的加固方式通常采用加厚边框或设置倒角,以应对搬运和清洁过程中的碰撞。当纹样延伸至边角时,必须预留足够的“留白”或采用渐隐式纹理过渡,避免在加固过程中因材料堆积过厚导致纹样模糊或断裂。这种工艺细节要求模具在加工时,边角处的纹样深度需适当减小,以便后续填充加固材料时能保持纹理的清晰度,同时确保加固层与主体材料结合紧密。
现代加固工艺中,常采用在壶底边缘设置隐性榫卯或嵌套结构来提升整体强度,这种内部结构的变化需要纹样设计与之高度协同。如果纹样包含横向线条,在边角加固处需将其打断或转化为纵向纹理,以顺应加固材料的受力方向,防止因应力剪切导致纹样脱落。此外,加固材料的固化收缩率会与纹样表面产生微差,工艺上需通过控制纹样的粗糙度来匹配加固层的附着力,确保在长期热胀冷循环中,边角处的纹样不会因材料剥离而受损。这种严密的工艺配合,使得壶底在保持美观的同时,具备极高的物理耐久性。
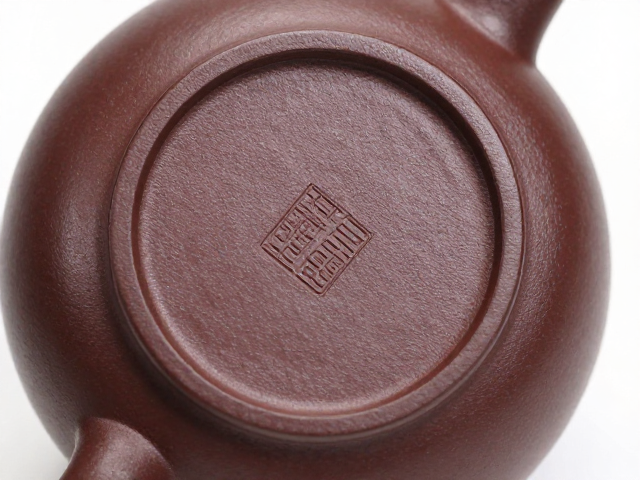
纹样与底部结构的热力学协同效应
在高温烧制过程中,壶底纹样的凹凸结构会导致热量分布不均,进而影响底部结构的微观定型。深纹样区域因表面积增大,散热速度相对较快,可能导致该区域陶瓷体收缩率与周围平面区域产生差异,若结构设计未考虑此热力学差异,极易在底部形成隐性裂纹。因此,纹样设计需配合底部的壁厚变化,通过在纹样较深出增加局部厚度,平衡热传导效率,确保整体结构在冷却过程中同步收缩。这种热力学上的协同要求纹样的几何形态必须经过严密的计算,避免局部过热或过冷导致的结构性缺陷。
不同材质的壶底对纹样的响应各异,紫砂等多孔材料在烧制时气体排出路径会受到纹样遮挡的影响,进而改变底部结构的致密度。若纹样过于密集且封闭,可能阻碍气体排出,导致底部结构疏松或起泡。为此,工艺上常采用在纹样间隙设置微孔或采用开放式纹理设计,以辅助气体逸出,确保底部结构致密均匀。这种工艺调整不仅关乎外观,更直接影响壶底的透气性与保温性能,使得纹样设计成为决定壶底最终物理性能的关键变量。通过精确控制纹样与底部结构的热力学互动,可实现器物在实用功能与艺术表现上的双重优化。