玻璃吹制基础力学:透明料吹壶身歪斜?3步修正技巧
玻璃在高温状态下的流变特性表现为非牛顿流体行为,其粘度随温度变化呈指数级下降。当玻璃团在吹制初期受热不均或旋转速度不稳定时,重力与离心力的平衡极易被打破,导致壶身出现不可逆的倾斜。这种物理形变并非单一因素造成,而是热力学分布与机械运动耦合的结果。透明玻璃料因缺乏杂质的散射干扰,任何微小的壁厚不均或中心轴偏移都会在视觉上被放大,使得修正过程对操作者的手感反馈要求更为苛刻。
修正歪斜的核心在于重建旋转体系的力矩平衡。操作者需通过观察玻璃表面反光点的移动轨迹,判断重心偏离的具体方向。在玻璃处于可塑态区间(通常粘度范围在 $10^{4}$ 至 $10^{7} \, \text{Pa}\cdot\text{s}$之间),材料的记忆效应尚未完全固化,此时施加反向力偶矩可有效抵消重力引起的偏转。这一过程依赖于操作者对玻璃内部应力释放的敏锐感知,而非盲目的外力矫正。
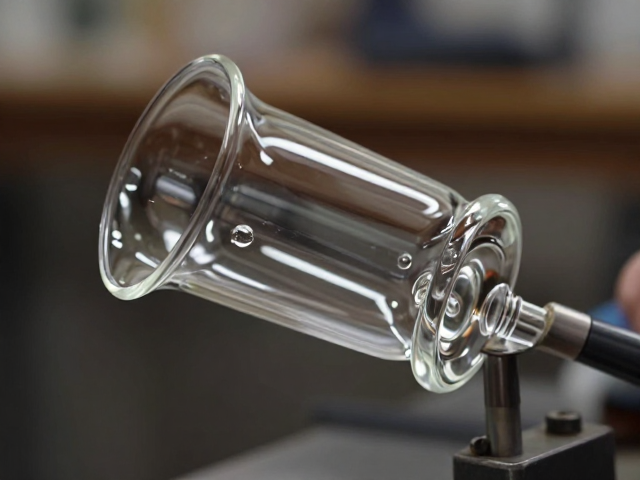
第一步:动态平衡检测与重心校准
在玻璃团处于炉口预热阶段,操作者应保持转管匀速旋转,同时观察玻璃团下沿与水平面的接触点变化。若发现玻璃团在旋转过程中出现周期性下沉或摆动,表明重心尚未位于旋转轴线上。此时应立即停止加热,将玻璃团移至侧炉进行微调,利用铁钳夹持重心偏移的一侧,通过轻微的扭转动作施加反向力矩,使玻璃团在静止状态下保持水平。
检测过程中需特别注意玻璃表面的温度梯度。透明料对温度变化极为敏感,局部过热会导致该区域粘度急剧降低,进而加剧形变。操作者应使用测温枪或经验判断,确保玻璃团整体温度均匀。若发现局部过热,应迅速将该区域移入暗处冷却,待温度均衡后再进行下一步修正。这种基于热力学分布的动态调整,是防止壶身在后续吹制中进一步歪斜的基础。
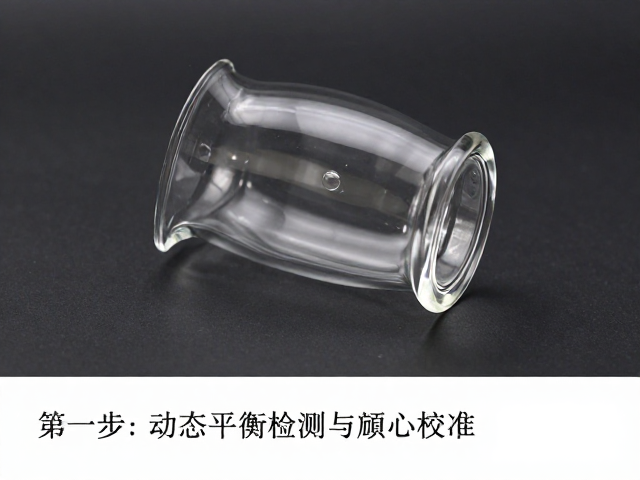
第二步:等速旋转下的离心力重塑
当玻璃团重心初步校准后,需将其置于吹制台进行等速旋转。旋转速度应保持在每分钟20-30转,过慢会导致重力作用时间过长,过快则可能因离心力过大导致玻璃液飞溅或壁厚不均。在旋转过程中,操作者需用铁钳定期轻触玻璃表面,通过触觉反馈感知壁厚分布。若发现倾斜加剧,应立即停止吹气,利用铁钳对偏移侧进行对称性挤压,利用材料的塑性变形特性重塑中心轴。
此阶段的关键在于控制吹气压力与旋转速度的同步性。吹气压力过大会导致玻璃壁过薄,降低材料强度,使其更容易在重力作用下变形。操作者应采用“短促、间歇”的吹气方式,每次吹气后迅速回炉加热,利用热胀冷缩的物理特性微调形状。透明玻璃料的透明度优势在此处表现为可实时观察内部气泡和壁厚变化,操作者可据此精确控制吹气力度,避免因盲目操作导致形变失控。
第三步:冷却定型期的应力释放管理
玻璃在冷却过程中会发生体积收缩,若冷却速率不均,内部残余应力会导致壶身再次歪斜。操作者需在玻璃表面形成一层均匀的氧化层后,将其置于退火炉中进行缓慢冷却。退火温度通常设定在玻璃转变温度($T_g$)附近,对于常见的钠钙玻璃,退火点约为 $550^\circ\text{C}$,退火温度区间为 $480-500^\circ\text{C}$。在此温度下,玻璃内部应力得以释放,形状趋于稳定。
冷却过程中需避免环境温度波动过大。操作者应确保退火炉内温度均匀,避免局部过冷导致应力集中。对于透明玻璃壶身,操作者可定期观察其透明度变化,若发现局部发白或浑浊,表明该区域冷却过快,需立即调整位置。通过精细控制冷却曲线,操作者可确保壶身在最终定型阶段保持几何中心的稳定,从而完成歪斜修正的全过程。