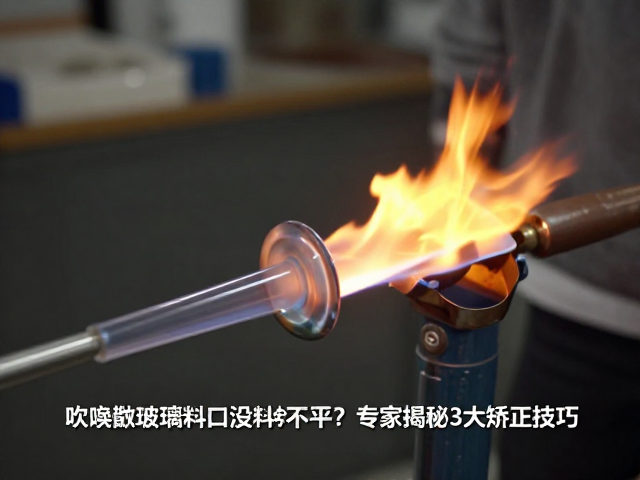
吹制过程中火候失衡的物理成因
玻璃在吹制成型时,料口沿的平整度直接取决于玻璃液在高温下的黏度状态与受力平衡。当加热温度过高或受热不均时,玻璃表面张力会发生剧烈变化,导致边缘材料向中心收缩或向外溢出,形成波浪状或厚薄不一的缺陷。这种物理现象并非单一因素造成,而是热源分布、玻璃成分以及操作节奏共同作用的结果。若火焰中心温度超过玻璃软化点过多,边缘区域因散热较快形成硬边,而中心区域依然保持高流动性,这种黏度梯度差异会在旋转离心力作用下被放大,致使口沿无法保持几何上的水平与平滑。
此外,吹气速度与转轮转速的匹配失误也会加剧边缘不平。在快速旋转中,若吹气压力不足,玻璃液无法克服重力与表面张力,容易在底部堆积;反之,若压力过大且温度控制不稳,玻璃壁变薄过快,边缘部分因应力释放不均产生微裂纹或卷曲。实际生产中,许多看似简单的口沿不平,根源在于窑炉温区控制精度不足,导致玻璃料团在离开火口后,其内部温度场尚未达到理想的均匀状态,此时强行成型,必然导致边缘形态失控。
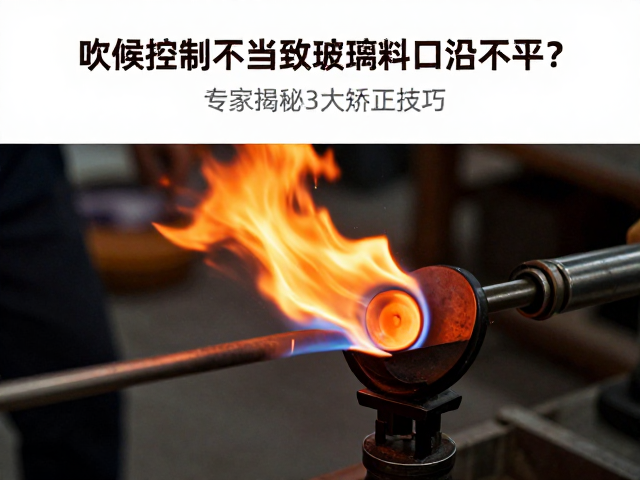
视觉测温与动态火焰调整策略
精准控制火候的核心在于建立可视化的温度反馈机制,而非依赖经验直觉。操作者需通过观察玻璃液的光泽度与流动性来即时判断温度区间。当玻璃表面呈现明亮的橘红色且流动顺畅时,通常处于最佳吹制温度范围;若颜色转为暗红或出现局部凝固迹象,说明温度过低,需迅速将料球移至高温区预热;若表面泛起刺眼白光并出现轻微起泡,则表明温度过高,应立即移至低温区或配合吹气冷却。这种基于视觉的动态调整,能有效避免因温度突变导致的边缘塌陷或堆积。
火焰形态的调整同样至关重要。稳定的中性焰能提供均匀的热辐射,避免局部过热或冷却过快。操作时需确保火焰包裹料球的角度一致,旋转过程中保持火口与玻璃表面的距离恒定。对于易产生边缘不平的玻璃品种,可采用分段加热法,先对整体均匀加热至软化,再集中热源对边缘进行微调修整。通过精确控制加热时长与火焰强度,使玻璃各部位温度梯度最小化,从而为后续成型提供稳定的物理基础。
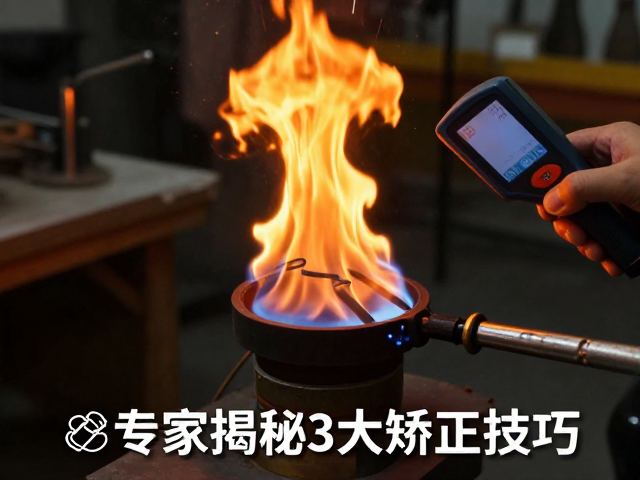
旋转姿态与吹气压力的协同矫正
口沿平整度的最终确立,依赖于旋转运动与内部气压的精密配合。在玻璃处于最佳软化状态时,转轮应保持恒定且适中的转速,利用离心力使玻璃液均匀分布。若转速过快,边缘玻璃液易被甩出形成厚边;转速过慢,则中心部分可能因重力下垂。与此同时,吹气压力需随玻璃壁厚变化实时调整。初始吹胀阶段需低压慢吹,使玻璃均匀延展;接近成型时,需略微增加压力以撑起边缘,同时配合转轮的反向微调,抵消因重力造成的下垂效应。
针对已出现轻微不平的口沿,可采用“热修”手法进行矫正。将缺陷部位重新置于热源下局部加热至半流动状态,此时利用特制的木质或石墨模具轻压边缘,或通过吹气使局部膨胀后迅速冷却定型。关键在于加热区域的精准定位与冷却速度的控制,避免整体温度再次失控。操作者需通过长期训练,掌握手指感受玻璃温度变化的细微差别,结合视觉判断,在玻璃即将凝固前的极短时间内完成动作,利用材料的热记忆效应恢复边缘的平整形态。