玻璃材质的基础分类与工艺特征
玻璃作为一种非晶态固体材料,其化学成分的差异直接决定了物理性能与应用场景。常见的钠钙玻璃主要用于建筑门窗及日常容器,具有较好的加工性能但耐热性一般;高硼硅玻璃因含有较高比例的氧化硼,热膨胀系数低,常用于实验室器皿及耐热炊具;而钢化玻璃则是通过物理或化学方法在表面形成压应力,从而大幅提升机械强度与安全性。不同类别的玻璃在透光率、折射率及耐候性上存在显著差异,这是识别其品质与用途的基础逻辑。
工艺层面的差异同样影响着玻璃的最终形态。浮法工艺生产的平板玻璃表面平整度极高,光学畸变小,是高档建筑幕墙的首选;压延玻璃则通过辊压成型,表面常带有特定纹理,多用于装饰或采光瓦。中空玻璃由两片或多片玻璃组合而成,中间充入干燥气体,旨在提升隔音与隔热效果;夹层玻璃则在两片玻璃间夹入PVB或SGP胶片,破碎后碎片粘连,主要侧重于安全防护。理解这些分类逻辑,有助于在选购或鉴别时快速锁定核心参数。
吉祥纹样的文化寓意与视觉识别
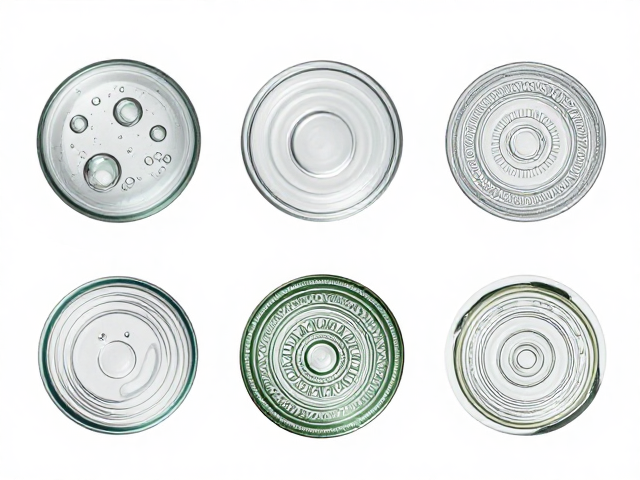
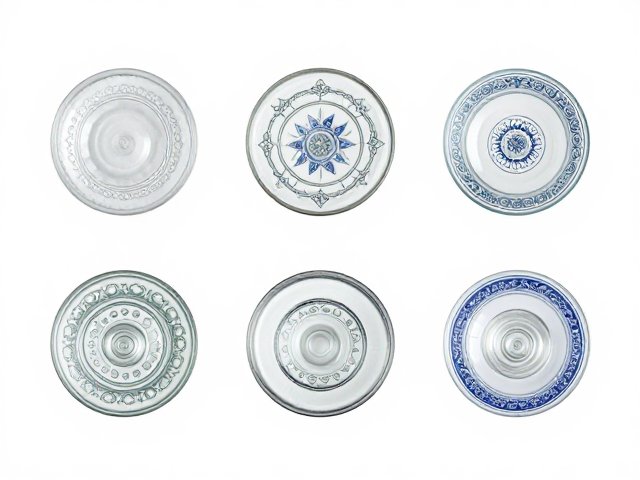
传统玻璃工艺中常融入吉祥纹样,这些图案不仅是装饰,更承载着深厚的文化符号。云纹象征着高升与祥瑞,线条流畅圆润,常见于古典风格的玻璃隔断或屏风;牡丹纹样寓意富贵繁荣,构图饱满,花瓣层次分明,多出现在家居装饰玻璃中;而回纹则代表连绵不断、吉利永长,以几何线条构成连续图案,常用于边框装饰。识别这些纹样有助于判断玻璃制品的设计风格与文化背景,进而评估其工艺细腻程度。
纹样的雕刻或印刷工艺也是鉴别点之一。手工雕刻的吉祥纹样具有独特的刀触感与立体感,线条深浅不一,富有艺术生命力;现代激光雕刻则追求极致精准,边缘整齐,适合复杂几何图案。在评估带有纹样的玻璃时,需观察图案边缘是否清晰锐利,有无模糊或溢色现象。高品质的纹样处理不会破坏玻璃本体的透光均匀性,若纹样区域出现明显的光学畸变或气泡聚集,往往暗示着生产过程中的温控或原料处理存在瑕疵。
气泡缺陷的形成机理与视觉特征
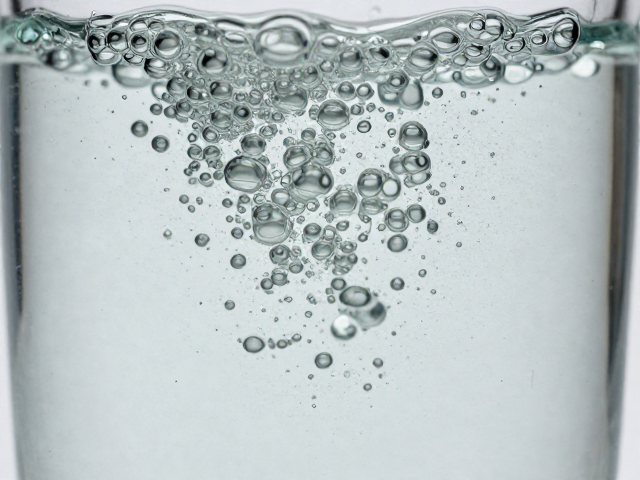
气泡是玻璃熔制过程中气体未完全排出或二次析出形成的封闭空腔,其存在直接影响玻璃的强度与美观。在正常生产工艺下,高温熔窑内的澄清剂能有效降低玻璃液粘度,使气泡上浮排出。若熔制温度不足、澄清时间不够或原料中含有挥发性杂质,气泡便会残留其中。气泡的大小、分布密度及形状可作为判断玻璃质量的重要依据,微小且均匀分布的气泡在某些艺术玻璃中被视为特色,但在结构性或高光学要求场景中则属严重缺陷。
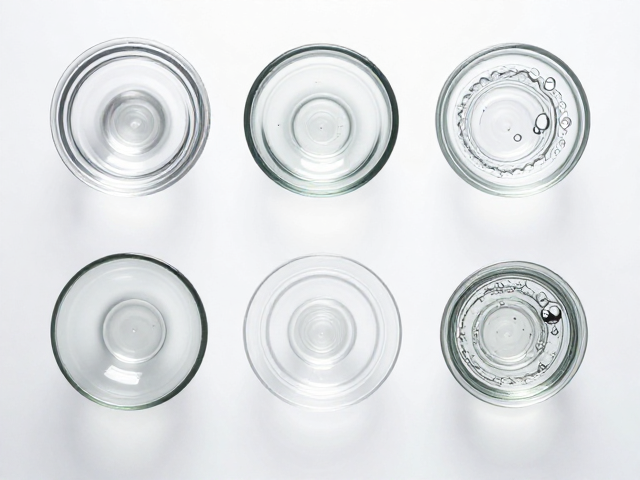
识别气泡过多需从视觉观察入手。优质玻璃在自然光下通透均匀,无明显杂质感。劣质玻璃中,气泡表现为透明或白色的小圆点,有时呈链状或簇状分布。在背光或强光照射下,气泡周围可能出现亮斑或阴影,这是因为光线在气泡界面发生折射和散射。若气泡直径超过1毫米且数量密集,不仅影响视觉美感,更会在玻璃内部形成应力集中点,大幅降低抗冲击性能。此外,气泡若位于玻璃表面或边缘,极易成为裂纹扩展的起点,存在安全隐患。
气泡缺陷的量化评估与鉴别技巧
在实际鉴别中,可借助简单的工具辅助判断。将玻璃置于纯白背景前,观察其透光均匀性。若发现局部有浑浊或亮点聚集,需进一步检查是否为气泡。对于高精度要求的场景,可使用平行光板或激光笔照射玻璃表面,观察光斑的完整性。若光斑出现畸变、断裂或明显暗点,提示内部存在较大或密集的气泡缺陷。此外,侧向观察玻璃边缘,气泡在边缘处通常更为明显,表现为颗粒状突起或空洞。
行业标准对气泡有明确的限制。例如,在建筑安全玻璃相关技术规范中,对钢化玻璃原片的气泡尺寸和数量有严格规定,通常要求在规定视距和光照条件下,肉眼难以察觉明显气泡。对于光学玻璃,气泡等级更是核心指标,需通过专业显微镜进行计数和尺寸测量。普通消费者虽无专业设备,可通过对比法鉴别:将疑似劣质玻璃与同规格优质玻璃并排置于相同光照下,观察透光一致性。若两者差异明显,且疑似玻璃中气泡密集,即可判定为劣质产品。
气泡对玻璃性能的影响机制
气泡不仅影响外观,更会削弱玻璃的物理性能。在受力分析中,气泡相当于材料内部的空洞,会导致应力集中。当玻璃受到外力冲击时,应力会在气泡边缘急剧升高,超过材料强度极限时便引发裂纹扩展。这意味着,气泡较多的玻璃其抗弯强度和冲击韧性显著低于无气泡玻璃。在建筑应用中,这种性能衰减可能导致玻璃在风压或温度变化下发生自爆或破裂,带来安全风险。
此外,气泡还会影响玻璃的热稳定性。气泡与玻璃基体的热膨胀系数不同,在温度剧烈变化时,界面处容易产生微裂纹。对于需要承受高温或冷热交替的环境,如烤箱玻璃或锅炉观察窗,气泡缺陷是致命隐患。长期来看,气泡还可能成为水分或腐蚀性介质侵入的通道,加速玻璃表面的风化或腐蚀。因此,在关键应用领域,必须严格控制气泡含量,确保玻璃的性能符合使用场景的安全要求。