玻璃吹制的温度曲线与熔炉控制
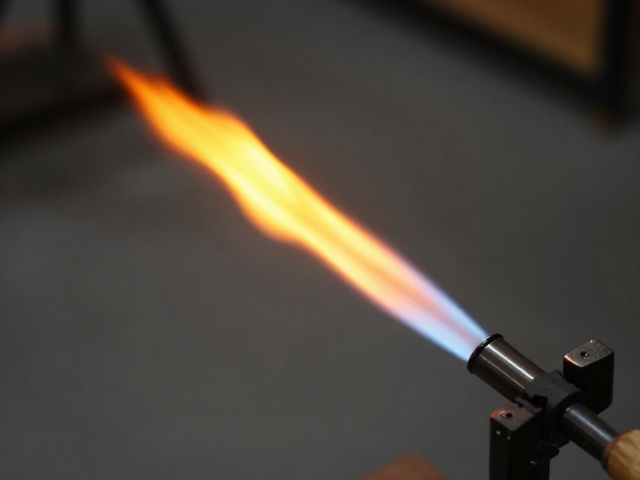
玻璃吹制是一项对温度控制极为严苛的手工艺,其核心在于对“火候”的精准拿捏。在专业的制作环境中,熔炉的温度通常维持在1100至1200摄氏度之间,这个区间被称为玻璃的“工作区”。在这个高温下,二氧化硅等原料熔融成粘稠的液态,其粘度变化直接决定了工匠能否进行后续的拉伸、旋转和塑形。如果温度过低,玻璃液流动性差,容易在成型过程中产生应力集中,导致成品出现裂纹或断裂;若温度过高,玻璃液过于稀薄,难以保持预设的造型,甚至会在重力作用下塌陷。
工匠需要通过观察玻璃在火焰中的颜色变化以及熔体的流动状态来判断实时温度。随着加热过程的推进,玻璃会从暗红色逐渐转变为明亮的橙黄色,直至发出耀眼的白光。这种视觉反馈是调整吹制节奏的关键依据。现代工艺中,虽然配备了高精度的温控系统,但经验丰富的匠人依然会依赖直觉与经验,通过反复回火(Reheating)来维持玻璃体的可塑性。每一次将吹管伸入火口,都是一次对材料物理状态的重新定义,只有当玻璃处于最佳的粘度区间时,才能进行有效的膨胀和定型。
吹制技法与高温成型的动态平衡
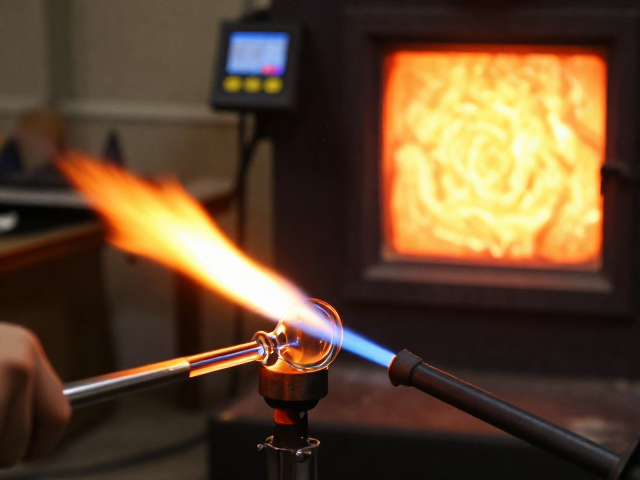
手工玻璃成型并非简单的充气膨胀,而是一场与重力、离心力及表面张力的动态博弈。工匠手持装有熔融玻璃的吹管,通过匀速旋转保持玻璃体的对称性,同时通过肺部控制气流,使玻璃泡均匀扩张。在这个过程中,手势的微小抖动或呼吸频率的波动,都会直接影响作品的壁厚均匀度。对于制作瓶、罐等中空器皿,工匠需要配合使用木块、金属模具等工具,在玻璃尚有余温且具备一定硬度时进行按压和切割,以塑造出口部、底部或特定的几何形态。
随着造型的初步完成,作品需要进入退火窑进行缓慢冷却。这一步骤是消除内部应力、确保成品结构稳定的必要程序。退火过程通常需要将温度从600摄氏度左右以每小时几十度的速率缓慢下降,直至室温。如果在高温成型后直接快速冷却,玻璃内部会形成巨大的内应力,导致成品在轻微触碰或温度变化时发生自爆。因此,从熔炉中的瞬间成型到退火窑中的漫长等待,每一个环节都紧密相连,共同决定了最终成品的物理稳定性和艺术表现力。
手工精品的艺术独特性与微观特征
相较于工业化量产的玻璃制品,手工吹制精品在微观结构上有着显著的差异。由于每一件作品都是由工匠在动态中手工塑造,其表面往往存在着细微的气泡、流纹或厚度不均的痕迹。这些特征并非瑕疵,而是手工技艺的直接见证,被称为“手工的痕迹”。在收藏领域,这种非标准化的独特性赋予了每件作品不可复制的价值。例如,某些特定流派的作品,刻意保留吹制过程中形成的自然气泡,以模拟水波或云雾的视觉效果,这种对材料特性的极致利用,体现了创作者对玻璃物理属性的深刻理解。
此外,手工玻璃的色彩表现也极具层次感。工匠可以通过在熔融状态下添加金属氧化物,或在多层玻璃叠加后进行热加工,创造出丰富的色彩过渡和纹理效果。这种色彩与形态的结合,使得手工玻璃精品超越了实用器的范畴,成为具有高度审美价值的艺术载体。在鉴赏此类作品时,观察其壁厚变化的自然流畅度、色彩晕染的细腻程度以及整体造型的张力,是评估其艺术水准的重要维度。这些细节共同构成了手工玻璃独特的视觉语言,使其在艺术收藏版图中占据着独特的位置。