釉下彩热应力产生的物理机制
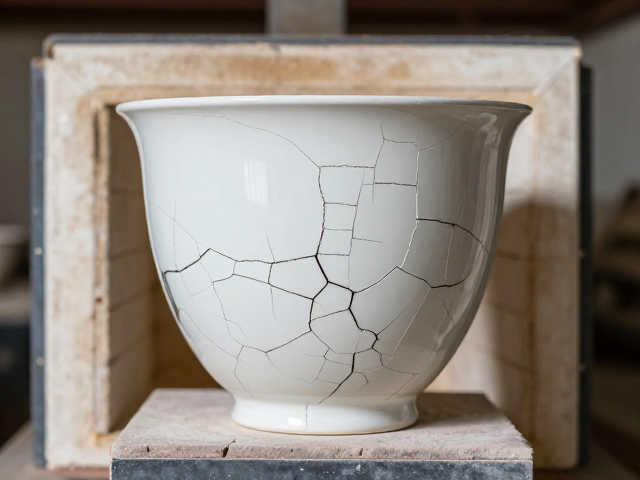
釉下彩绘在经历高温烧制过程中,釉层与胎体之间存在着严密的物理耦合关系。当陶瓷制品处于升温或降温阶段,若环境温度或窑内气氛发生剧烈波动,釉层与胎体的受热膨胀或收缩速率会出现显著差异。这种因材料热膨胀系数不匹配而在界面出产生的剪切应力,一旦超过釉层自身的抗拉强度极限,便会直接导致釉面开裂或剥落。
为了理解这一过程,需要关注釉料配方中的二氧化硅含量以及金属氧化物助熔剂的比例。不同的釉料配方具有特定的软化点和热膨胀系数,若釉层的热膨胀系数显著高于胎体,冷却过程中釉层会受到巨大的压应力;反之,若低于胎体,则承受拉应力。剧烈温差会瞬间放大这种应力集中效应,使得原本处于微观平衡状态的釉面结构发生不可逆的断裂,形成肉眼可见的裂纹或“惊釉”现象。
升温阶段的等温保温策略
在陶瓷烧制的升温初期,特别是水分排除和有机物氧化分解阶段,必须严格控制升温速率,避免温度骤升引发坯体内部水分急剧汽化产生的膨胀压力。对于釉下彩作品,建议在300℃至600℃区间设置较长的等温保温时段,通常为数小时至半天不等,具体时长需依据坯体的厚度和体积进行计算。这一过程旨在让坯体内的结合水和结晶水缓慢逸出,同时使有机杂质充分氧化,减少因气体逸出造成的坯体疏松,从而为后续釉层的熔融提供稳定的基底。
进入高温烧成阶段后,升温曲线应保持平滑过渡。在釉料开始软化熔融的温度区间,即约800℃至900℃附近,升温速度需进一步降低。此时釉下彩的呈色金属氧化物开始活跃,若升温过快,釉层表面尚未完全封闭,内部气体无法排出,极易造成针孔或气泡缺陷,进而削弱釉层的致密性,使其在后续冷却中更容易因温差冲击而产生微裂纹。通过精确控制升温斜率,可以确保釉层均匀熔融,形成致且连续的玻璃相结构,增强其抵抗热冲击的能力。
冷却阶段的梯度降温控制
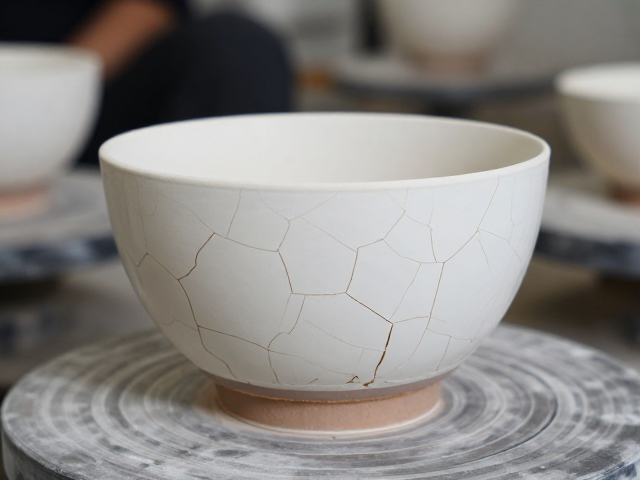
冷却过程是釉下彩作品决定最终成色的关键环节,也是温差应力最为集中的阶段。在釉料完全熔融并处于液态时,冷却速率对晶体生长和釉面结构有着决定性影响。若在釉料软化点以上快速降温,釉层内部会形成较大的内应力,导致釉面出现细密的开片或暗裂。因此,在900℃至600℃的高温冷却区间,应采用缓慢的梯度降温方式,使釉层内部结构有足够的时间进行应力松弛和重排,从而降低残余应力。
针对不同类型的釉下彩料,冷却曲线需进行针对性调整。例如,含铁量较高的釉料在冷却过程中容易析出赤铁矿或磁铁矿晶体,过快的冷却会导致晶体生长不充分,影响发色稳定性并增加脆性。建议在600℃至室温的低温区间,虽然降温速率可适当加快,但仍需避免将高温工件直接置于低温环境中。对于大型或厚壁器物,可采用窑炉余热自然冷却或分段断电降温,确保整体温度均匀下降,防止因局部温差过大导致釉面崩裂。
窑炉环境与温度均匀性管理
窑炉内的温度场均匀性直接影响釉下彩作品的成品率。若窑炉加热元件分布不均或装载方式不当,会导致窑内不同位置存在明显的温差。这种区域性温差会使同一窑次中的陶瓷制品承受不同的热应力,部分处于高温区的作品可能因釉层过熔而流淌,而处于低温区的作品则可能因受热不足导致釉面未完全玻化,两者均易在后续处理中因温差变化出现开裂。因此,需定期校准窑炉热电偶,确保温度传感器数据真实反映窑内实际温度分布。
装载技术也是减少温差影响的重要环节。陶瓷制品在窑内的摆放需考虑热对流和辐射热的传递路径。避免将器物紧密堆叠或遮挡加热元件,确保热气流能均匀包裹每一件作品。对于釉下彩作品,可适当增加支撑点或使用专用匣钵,以减少因接触热传导不均导致的局部过热或过冷。此外,保持窑炉密封性良好,防止冷空气渗入造成局部急冷,也是维持温度稳定、防止釉面因剧烈温差开裂的有效措施。