脱蜡铸造分段成型的核心逻辑
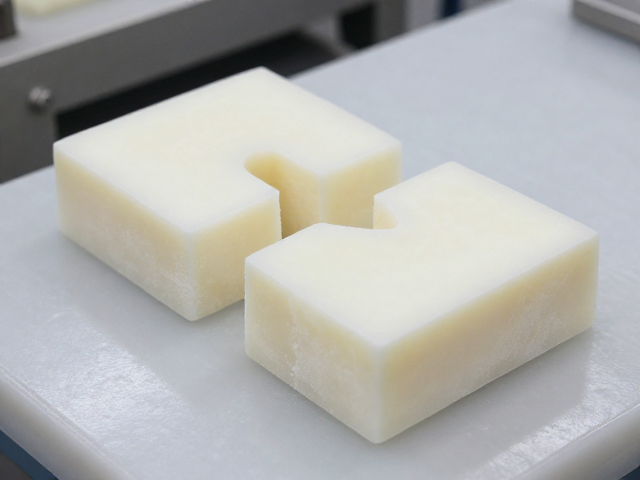
脱蜡铸造,又称熔模铸造,其分段成型并非指将零件物理切割后拼接,而是基于模具制作与蜡模组装的工艺逻辑。在复杂构件的生产中,为了应对高温陶瓷壳体的强度限制以及蜡模脱模的便利性,工程师常将整体蜡模设计为多个独立模块。这些模块在蜡模阶段通过粘接剂或热熔方式组合,形成完整的几何形状。这种分段策略有效解决了大型或内腔结构极其复杂的铸件在制造过程中因应力集中导致的变形或开裂问题,确保了蜡模阶段的尺寸稳定性。
进入烧结与浇注环节,分段成型的优势体现在陶瓷壳体的完整性上。当组装好的蜡模组件经过浸涂、结壳、脱蜡后,形成的整体陶瓷型壳具有更优的热应力分布。若采用整件蜡模,一旦内部结构过于庞大,脱蜡时残留的蜡料难以彻底清除,极易导致浇注时产生气孔或夹渣缺陷。分段蜡模通过严密的接缝处理,既保证了最终铸件的整体性,又极大提升了型壳在高温焙烧过程中的结构可靠性,这是精密铸造中应对高难度几何形态的关键技术手段。
表面打磨工艺的技术规范
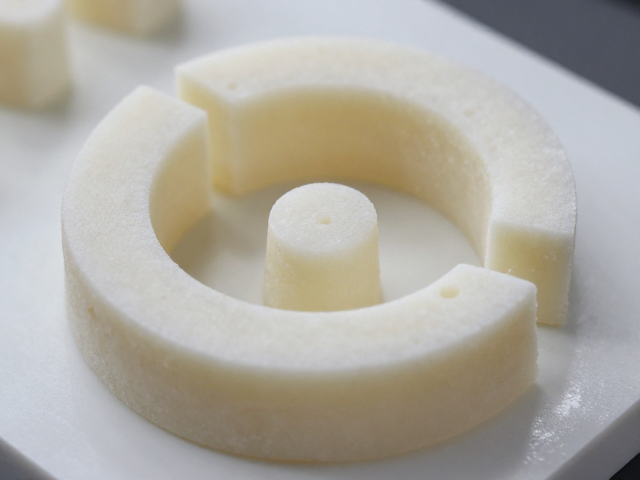
铸件脱壳并经过初步切割后,表面残留的浇冒口、分型线飞边以及型壳附着物必须通过严密的打磨工序去除。打磨工艺的核心在于去除多余金属材料,同时不破坏铸件的原始轮廓精度。操作时需根据铸件材质的硬度选择磨削工具,对于不锈钢或高温合金等高硬度材料,通常选用金刚石砂轮或硬质合金铣刀进行粗加工;而对于铝合金或铜合金,则多采用百叶轮、尼龙砂轮进行柔性打磨,以避免材料过热变形或表面划伤。
在精细化打磨阶段,重点在于消除打磨痕迹并恢复表面光洁度。工匠需使用从粗目到细目(如从600目至2000目)的砂纸或抛光轮进行阶梯式处理。此过程需严格控制打磨角度与压力,特别是在铸件转角、薄壁部位及焊缝区域,需采用软质抛光垫配合研磨膏进行局部修整。打磨后的表面需达到预定粗糙度标准,通常Ra值需控制在指定范围内,以确保后续可能进行的阳极氧化、喷涂或装配要求,同时消除微观裂纹,提升零件的疲劳强度。
质量控制与缺陷预防
在分段成型与打磨的全过程中,尺寸精度与表面完整性是质量控制的核心指标。由于分段蜡模存在接合面,浇注后铸件在分模线处可能出现微量的错型或毛刺,这在打磨阶段需重点排查。利用三坐标测量机或专用检具对关键配合面进行检测,确认分段接合处的平整度符合公差要求。若发现接合处存在明显台阶或间隙,需通过补焊后重新打磨的方式进行修复,确保整体几何形状的连续性,避免应力集中点。
表面打磨后的清洁度与无损检测也是不可忽视的一环。打磨过程中产生的金属粉尘、砂轮碎屑若残留于铸件表面或内腔,会影响后续使用性能或导致腐蚀。因此,打磨后需立即进行超声波清洗或高压气吹扫。对于高安全性要求的零部件,还需进行渗透检测(PT)或磁粉检测(MT),以验证打磨过程中是否因过度切削或热影响导致表面产生微裂纹。只有通过严格的无损检测,确认表面无开放性缺陷,铸件方可进入最终的检验与包装流程,确保交付产品的可靠性。