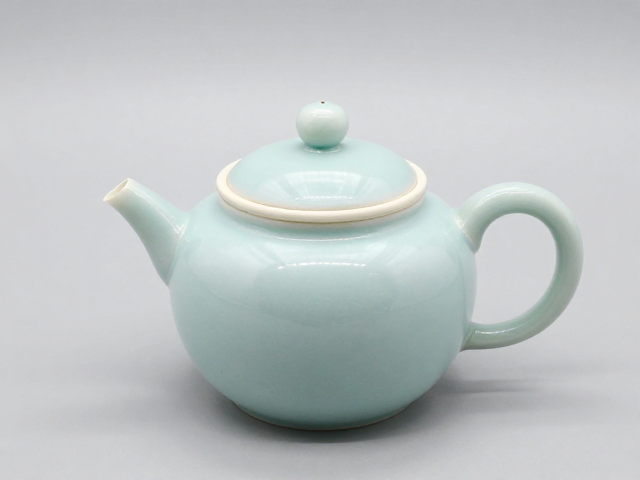
脱蜡铸造的核心原理与流程解析
脱蜡铸造,亦称失蜡法,是一种利用易熔材料制作模型,再通过包裹耐火材料形成型壳,经加热熔失模型后获得空腔,最终注入金属液成型的高精度铸造技术。该工艺的核心在于“一模一模”的制作逻辑,能够完美复刻极其复杂的几何形状与精细纹理,特别适用于金属工艺品、精密零部件以及高艺术价值的器物制作。
在标准作业流程中,工匠首先使用蜂蜡或专用蜡料手工雕刻或压制出土所需的“蜡模”。随后,将蜡模固定在蜡树支架上,反复浸入特制的硅溶胶或浆料中,再撒覆细刚玉粉或石英砂,经过多次涂刷与干燥,形成具有一定厚度和强度的多层型壳。当型壳完全硬化后,送入烘箱高温焙烧,蜡料受热熔化流出,型壳内便留下与蜡模形状完全一致的空腔,为后续金属注入做好准备。
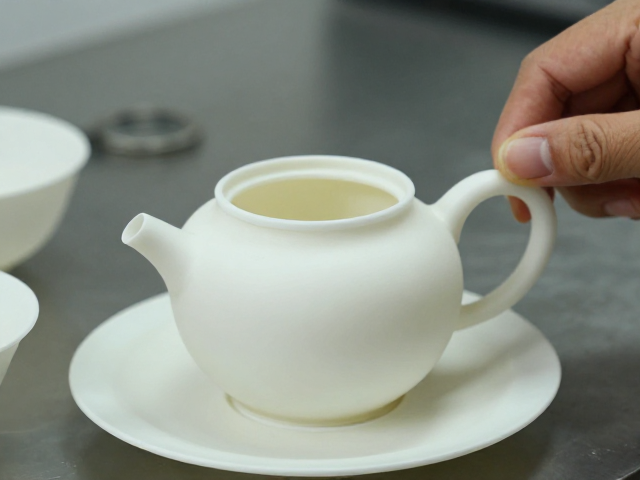
内画壶配套工艺的特殊性与挑战
内画壶的制作主体通常采用透明或半透明的玻璃、水晶或玉料,其核心难点在于在狭窄的容器内部进行反向绘画,这对容器的物理特性提出了极高要求。传统的脱蜡铸造难以直接应对这种中空且需极高通透度的器物,因此常采用精密铸造与后续手工打磨相结合的复合工艺。铸造过程中,需严格控制金属或合金材料的流动性,以确保壶身壁厚均匀,无砂眼、气孔等缺陷,这是保证内画时画面不扭曲、不破裂的基础。
配套工艺中,壶盖与壶身的匹配度是决定成品价值的关键指标。在脱蜡铸造壶盖时,由于蜡模收缩率的影响,极易出现尺寸偏差。为了达到“严丝合缝”的效果,现代工艺常在铸造后预留极小的修整余量,通过高精度的数控机床或手工研磨进行二次加工。这种后处理步骤确保了壶盖在闭合时既不会过紧导致难以开启,也不会过松产生晃动,同时保证了盖钮与壶口边缘的平滑过渡,符合高水准工艺品的物理标准。
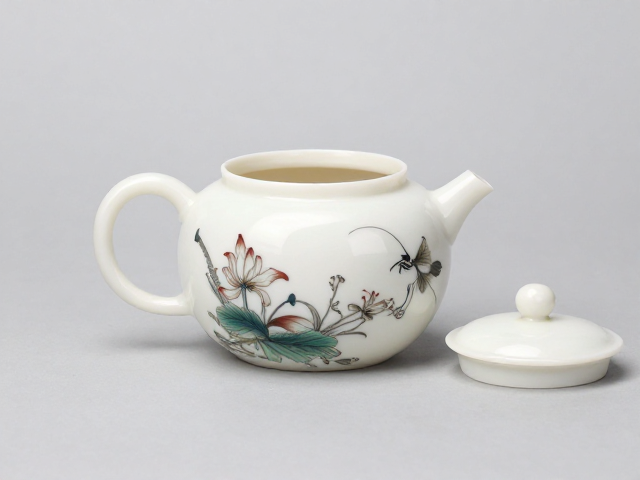
盖匙制作的结构设计与功能实现
盖匙,即用于从壶中取放壶盖的小工具,其设计需兼顾力学结构与美学协调。在脱蜡铸造中,盖匙通常作为独立部件或随型铸造的一部分出现。由于其结构细长且需承受一定的弯曲应力,材料选择多倾向于韧性较好的金属合金。铸造时,需特别注意匙柄与匙头的连接处的应力集中问题,通过优化蜡模的浇口位置和凝固顺序,减少缩孔和裂纹的产生,确保盖匙在日常使用中的耐用性。
盖匙的表面处理与壶身保持一致,通常经过抛光、拉丝或喷砂等工艺,以匹配整体质感。在脱蜡铸造中,细小的匙柄容易因型壳支撑不足而发生形变,因此常采用多蜡模并联铸造的方式,利用整体型壳的刚性来保持细节精度。此外,盖匙末端的防滑纹理或装饰性雕刻,也需通过高精度的蜡模复制来实现,任何微小的瑕疵都会在金属成型后被放大,因此对蜡模制作的精度有着近乎苛刻的要求。
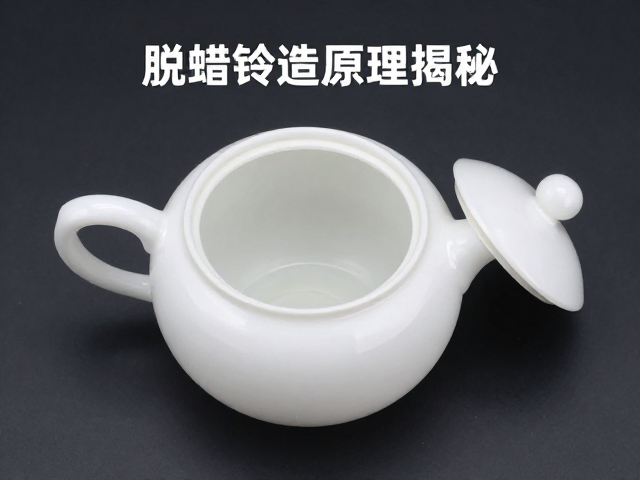
工艺协同与质量控制标准
脱蜡铸造在内画壶配套件中的应用,体现了传统技艺与现代制造标准的融合。质量控制环节不仅关注最终成品的外观,更重视内部金相组织的稳定性。通过光谱分析检测金属成分,确保无杂质侵入;利用超声波探伤检查内部是否有隐蔽裂纹。对于内画壶的配套金属件,其表面粗糙度需控制在微米级别,以避免在接触壶身时造成划伤,影响内画画面的完整性。
在规模化生产或高端定制中,数据溯源成为重要环节。每一批次的蜡料收缩率、型壳焙烧温度曲线、金属浇注温度及冷却时间均需记录在案。例如,特定型号的硅溶胶型壳需在1000℃以上进行高温焙烧以去除结晶水,这一数据直接影响金属液的流动性和铸件表面光洁度。通过严格遵循这些可验证的工艺参数,能够最大程度地减少废品率,确保每一件脱蜡铸造的内画壶配套件都具备可追溯的物理性能一致性。