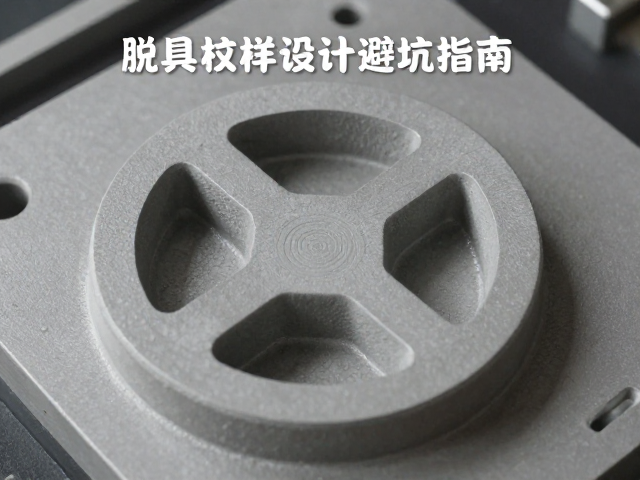
模具纹样设计中的脱模斜度计算逻辑
脱模斜度是确保注塑件能够顺利从模具型腔中分离的关键几何参数,其数值大小直接取决于塑料材料的流动性、收缩率以及制品表面的纹理深度。对于常见的ABS、PC或PP等通用工程塑料,侧壁通常建议设置0.5度至1度的基础脱模角,若制品高度超过50毫米,则需在此基础上增加0.5度至1度的补偿值,以克服因摩擦力和包紧力导致的脱模阻力。对于表面带有蚀纹处理的区域,由于纹理增加了表面积和摩擦系数,脱模斜度通常需要加倍,一般建议在1.5度至3.5度之间,具体数值需根据纹理的Rz值(微观不平度十点高度)进行动态调整,Rz值越大,所需的脱模角也相应增大,以防止顶出过程中产品表面划伤或变形。
在实际工程应用中,脱模斜度的方向与分布需严格遵循模具结构,通常设置在内表面(型芯)和外表面(型腔)上,其中内表面的脱模斜度对制品收缩抱紧型芯的影响更为显著,因此内表面斜度通常比外表面大0.5度左右。设计时需避免在脱模方向上设置盲孔或深腔,若必须存在,需通过增加顶出系统或优化冷却回路来辅助脱模。对于外观要求极高的面,脱模斜度的过渡区域应设置R角或斜面过渡,避免出现尖锐棱角导致的应力集中或视觉上的缩痕缺陷,同时需确保斜度变化平缓,以维持模具钢料强度的均匀分布,防止因局部应力过大导致模具早期失效。
砂眼缺陷的成因分析与工艺调控
砂眼,亦称气孔或针孔,是注塑成型中常见的表面缺陷,主要表现为产品表面出现微小的凹陷或空洞,其形成机制主要源于熔体中包裹的气体无法在高压注射和保压过程中完全排出。导致砂眼的首要因素通常是注塑速度过快,高速流动的熔体在填充型腔时卷入空气,若排气槽设计不足或位置不当,气体被压缩在型腔末端或薄壁与厚壁交界处,冷却后形成可见的气孔。其次,熔体温度过高会导致塑料降解产生挥发性气体,或者原料未充分干燥,水分在高温下气化形成气泡。此外,模具表面油污、脱模剂过量喷涂也是常见的诱因,这些异物在高温下分解产生气体,直接嵌入塑料表面形成砂眼。
解决砂眼问题需从工艺参数优化和模具结构改进双管齐下。在工艺方面,可适当降低注塑速度和注射压力,采用多级注射控制,在填充初期使用低速以利于排气,后期加速填充;同时降低熔体温度,确保原料充分干燥,水分含量应控制在0.02%以下。在模具设计层面,需在熔体填充的位置或分型面处增设或扩大排气槽,排气槽深度通常控制在0.02毫米至0.05毫米之间,具体数值需根据塑料粘度确定,过深会导致飞边,过浅则排气不畅。对于深腔制品,可考虑在型芯内部增加真空辅助排气系统,或在浇口位置优化流道设计,减少熔体前锋的湍流,从而从根本上减少气体卷入。
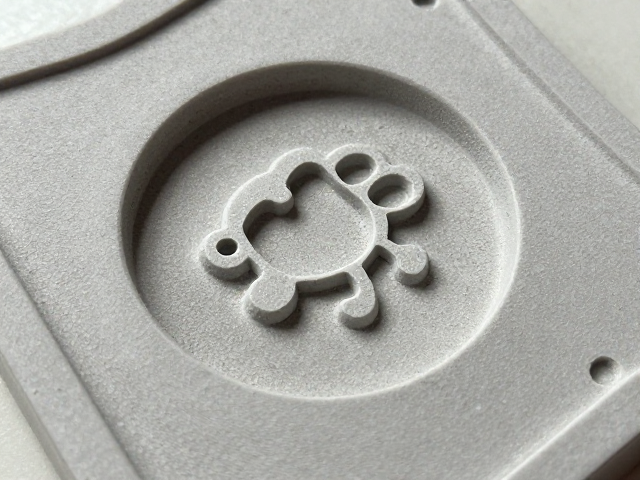
纹理深度与模具钢料选择的匹配关系
模具钢料的选择与纹理深度存在着严密的物理匹配关系,不同的钢材硬度和微观结构会影响纹理加工的精度保持性及耐磨性。对于浅纹理(Rz 0.05mm-0.2mm),通常选用P20预硬钢或S10C等中等硬度钢材,这类钢材易于电火花加工(EDM)或激光打标,能获得细腻的表面效果,且成本较低,适合大批量生产中的普通外观件。然而,当纹理深度超过Rz 0.5mm时,钢材的耐磨性成为关键指标,此时建议选用H13热作模具钢或S136不锈钢,H13经过适当热处理后硬度可达48-52 HRC,能有效抵抗纹理边缘在长期脱模过程中的磨损和崩裂,保持纹理清晰度。
纹理加工工艺的选择直接决定了模具寿命和最终产品的质感表现。对于复杂图案或高精度纹理,激光直接成型(Laser Direct Texturing, LDT)技术能实现微米级的加工精度,无需额外制作蚀纹钢片,缩短了模具交付周期,特别适合Rz值在0.1mm-0.5mm之间的精细纹理。而对于深纹理或大面积蚀纹,传统化学蚀纹或机械滚花更为经济高效,但需严格控制蚀纹液的浓度和反应时间,以确保纹理均匀一致。值得注意的是,不同钢材对蚀纹液的耐受性不同,S136等不锈钢在蚀纹后需进行钝化处理,以提高耐腐蚀性,防止蚀纹液残留导致模具生锈,进而影响产品表面质量。
顶出系统设计对脱模质量的影响
顶出系统的设计合理性直接决定了制品脱模时的受力状态,不当的顶出方式会导致产品变形、顶白或表面损伤。顶出力的分布应均匀且对称,优先选用顶针、司筒等点接触顶出方式,对于大面积平板类制品,应增设扁顶或气顶结构,以增大接触面积,分散顶出力,避免局部应力过大导致产品翘曲。顶出位置应设置在制品壁厚较厚、刚性较好的部位,或设置在内部加强筋、凸台等结构上,严禁直接顶出外观面或薄壁易损区域。顶出行程需经过精确计算,确保制品能完全脱离模具分型面或型芯,同时避免顶出过猛导致产品飞出或损坏模具。
顶出速度与动作时序对脱模质量同样至关重要。对于高粘度塑料或深腔制品,可采用延迟顶出或顺序顶出机构,先让制品在模具内冷却定型一段时间,待收缩包紧力增大后再进行顶出,或通过滑块先行、顶针后行的顺序,确保制品能顺利脱出门钉或侧抽芯。顶出过程中,若制品与模具表面摩擦力过大,可在顶出路径上增加导向柱或导套,确保顶出动作平稳,防止顶针偏斜导致卡死或断裂。此外,顶针头部需设置倒角或圆角,避免锐边切割产品表面,对于易粘模的制品,可在顶针表面进行氮化处理或喷涂二硫化钼,降低摩擦系数,提升脱模顺畅度。