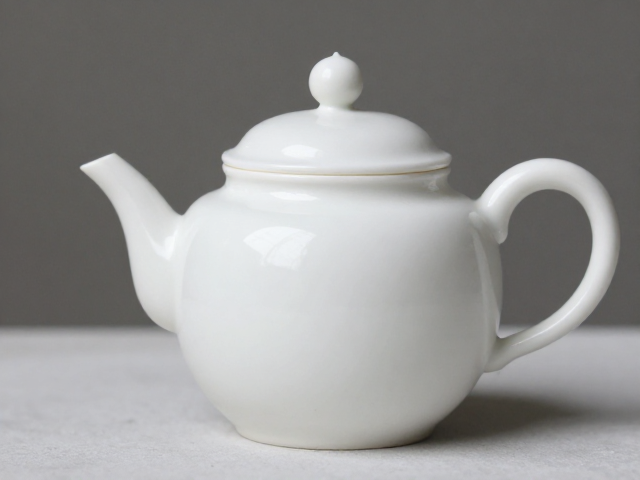
胎骨成型与吹制工艺的核心逻辑
瓷器胎骨的成型并非简单的泥土堆砌,而是基于材料物理特性与力学结构的精密计算。传统拉坯与模印之外,吹制成型技术通过高压气流将泥浆雾化后沉积在转动的模具内壁,这种工艺能显著降低胎体厚度的均一性误差。对于壶足等受力关键部位,吹制工艺允许工匠在模具设计阶段预留微量的结构冗余,使足部与壶身连接处的应力分布更为均匀,从而在烧制过程中减少因收缩率不一致导致的开裂风险。
胎骨的致密度直接决定了器物成品的抗冲击能力。在泥浆配比环节,高岭土与瓷石的比例需经过严格配比,以确保二氧化硅与氧化铝的含量处于最佳区间。经过高温烧结后,胎体内部形成严密的莫来石晶体结构,这种微观层面的加固使得壶足在承受垂直压力或轻微侧向撞击时,能够像建筑中的承重柱一样分散外力,避免应力集中引发的瞬间断裂。
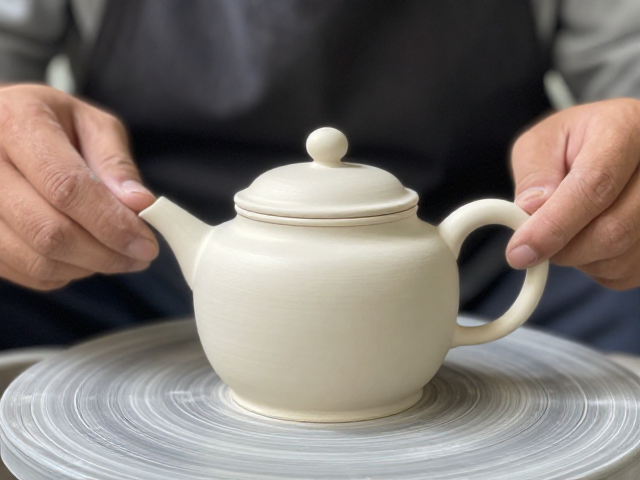
壶足结构设计对防磕碰的物理机制
壶足的设计往往蕴含着严密的力学智慧,圈足、玉壁足或乳钉足等不同形态,其核心目的均在于优化接触面积与重心分布。当瓷器置于平面时,足部与接触面的点或线接触能最大程度减少摩擦系数,降低因移动产生的刮擦损伤。同时,足部边缘通常经过倒角处理或形成微弧过渡,这种几何形状的改变能够引导外部冲击力沿切线方向分散,而非垂直作用于脆弱的胎体表面,从而提升整体结构的稳定性。
在成型过程中,壶足与壶身的接合处是应力集中的重灾区。通过吹制或注浆工艺,工匠可以控制接合部位的泥浆密度,使其略高于主体部分,形成一种隐形的“加固环”。这种结构特征使得足部在受到碰撞时,能量会被接合处的致密层吸收并传导至壶身主体,避免了局部应力过大导致的崩口。此外,足底平整度的控制也是防磕碰的关键,微小的不平会在受力时形成支点,极易造成瓷胎碎裂,因此成型后的修整工序不可或缺。
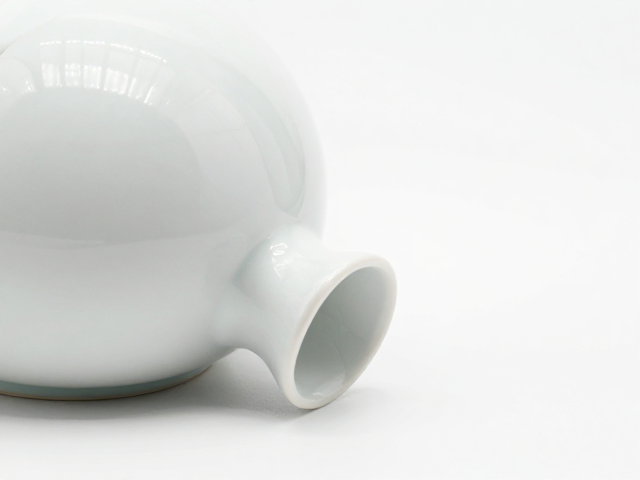
日常保养中的微环境控制与清洁规范
瓷器的保养始于对存放环境的温湿度管理,相对湿度保持在40%-60%之间能有效防止胎体吸湿后产生的微裂纹扩展。长期暴露在干燥环境中会导致胎骨失水,降低韧性,而潮湿环境则可能诱发釉面下的盐类结晶,进而破坏釉层结构。对于已修复或带有金缮痕迹的器物,更需避免阳光直射,紫外线会加速有机粘合材料的老化,削弱修复部位的附着力,进而影响整体的结构完整性。
清洁过程中,软毛刷与中性清洁剂是首选工具,严禁使用钢丝球或强酸强碱性洗涤剂,以免破坏釉面玻璃相结构。对于壶足底部的积垢,应使用棉签轻轻擦拭,避免使用硬物刮擦,因为足部釉层往往因长期摩擦而变薄,防护能力较弱。若器物表面出现顽固污渍,可采用温水浸泡法,但浸泡时间不宜超过半小时,以防水分通过细微气孔渗入胎体,导致釉面产生“蛤蜊光”或内部应力变化。
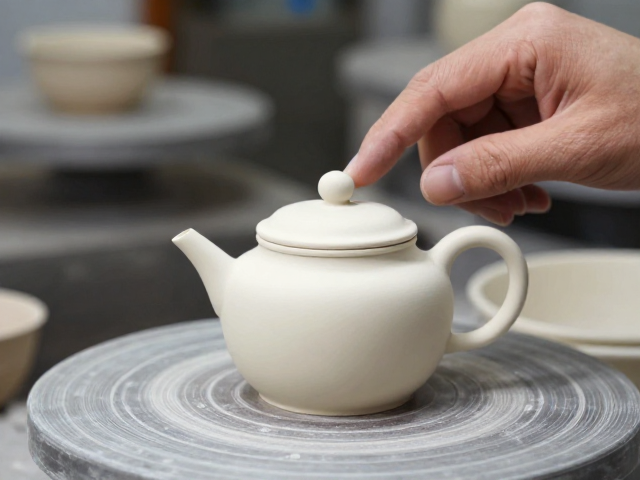
成型工艺缺陷的识别与预防性维护
在鉴赏与保养瓷器时,识别成型缺陷是预防损伤的前提。常见的如“接痕”明显、足部歪斜或釉面流挂不均,这些视觉上的瑕疵往往对应着重力或收缩过程中的结构弱点。通过肉眼观察与指尖轻触,可以感知足部与壶身连接的平滑度,若感觉到明显的台阶感或凹陷,说明该处在烧制时可能存在支撑不足,此类器物在日常摆放时需格外注意水平度,避免单点受力。
预防性维护还包括对器物内部结构的定期检查。壶足与壶身连接处若出现细微的釉裂或发丝纹,应立即停止频繁移动,并采用专业的修复材料进行加固。对于大型或异形壶足,需检查其根部是否有因长期重力作用产生的隐性疲劳纹。通过定期使用强光手电从不同角度照射足部与壶身交界处,可以清晰观察到内部应力线的走向,从而判断是否需要调整摆放姿势或增加缓冲垫层,以延长器物的使用寿命。