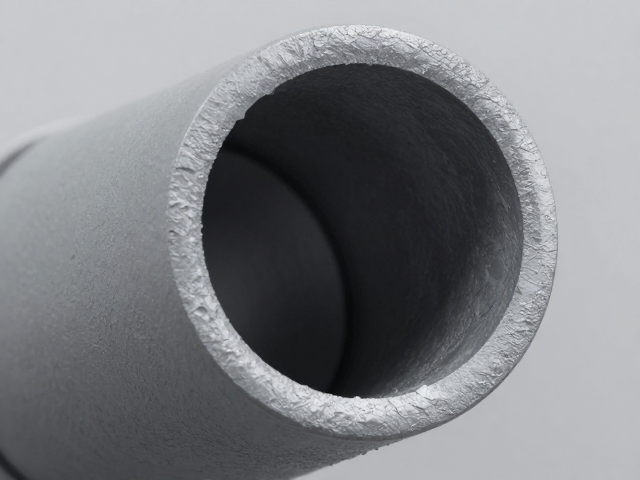
特殊材质表面开口腔道的几何特征控制
在精密加工领域,针对钛合金、高温合金或复合材料等特殊材质进行开孔与内膛加工时,几何形态的微小偏差会直接导致应力集中现象的加剧。不同于常规钢材,高硬度或高韧性材料在切削过程中容易产生加工硬化层,若开口边缘存在微观缺口或毛刺,这些缺陷会在后续装配或服役环境中成为裂纹萌生的源头。因此,开口的圆角过渡半径与倒角尺寸并非单纯的造型需求,而是决定零件整体结构完整性的关键变量。
内膛的直线度与同轴度误差会显著改变流体介质在通道内的流动状态。对于液压系统或气动元件而言,内膛粗糙度与几何公差的耦合效应表现为流阻特性的非线性变化。当材质表面存在微观波谷时,流体湍流强度增加,进而引发局部压力降。这种由几何特征引发的流体力学效应,必须通过高精度的机床主轴补偿与刀具路径规划进行抑制,以确保开口与内膛在微观尺度上的几何一致性,从而为后续的性能表现奠定物理基础。
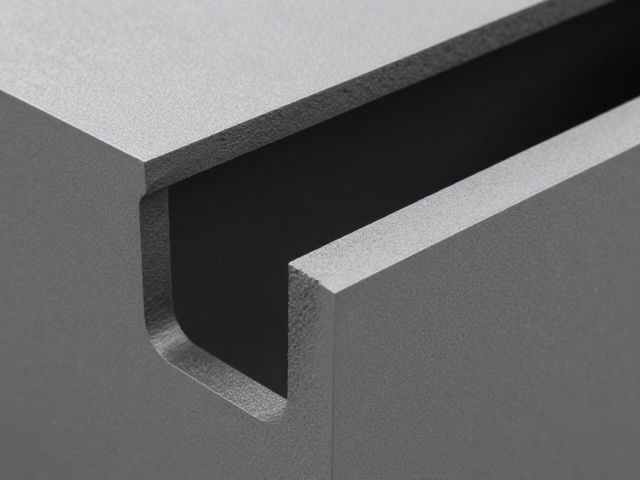
微观粗糙度对摩擦磨损特性的调控机制
材料表面的粗糙度参数(如Ra、Rz)直接决定了接触界面的实际承载面积。在特殊材质应用中,过低的粗糙度可能导致润滑膜难以形成,引发边界润滑下的干摩擦;而过高的粗糙度则会加剧磨粒磨损,导致表面材料快速剥落。通过喷丸强化、超声滚压或精密磨削等后处理工艺,可以有效调控内膛表面的微观形貌,优化峰值分布,使表面纹理方向与相对运动方向保持一致,从而降低摩擦系数并提升耐磨寿命。
内膛粗糙度的均匀性对密封性能具有决定性影响。在高压环境下,若内膛表面存在随机分布的深谷,高压介质可能渗入微观孔隙,导致密封界面失效或发生微动腐蚀。针对钛合金等易粘着材料,控制内膛Ra值在规定的微米范围内,并配合适当的表面织构,能够显著改善润滑剂的滞留能力。这种微观结构的优化,使得零件在长期往复运动中保持稳定的摩擦学性能,避免因表面损伤累积导致的功能性衰退。
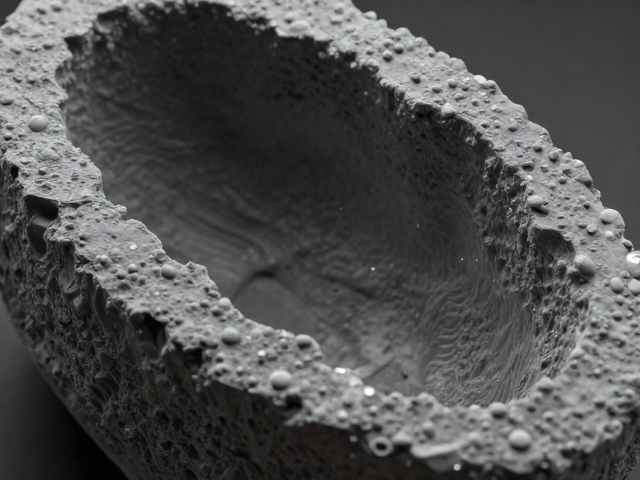
粗糙度与开口形态对流体动力性能的耦合影响
内膛表面的微观起伏会改变流体边界层的分离点,进而影响整体流道的压力恢复特性。在高速流体场景中,粗糙表面的湍流生成会消耗大量动能,表现为系统效率的下降。对于特殊材质制造的喷嘴或阀芯,开口处的流道收缩比与内膛粗糙度共同作用,决定了出口流速的稳定性。通过优化开口边缘的流线型设计,并配合内膛的高光洁度处理,可以有效减少涡流区,提升流体的流通效率,降低因流动阻力过大引发的振动与噪声。
此外,表面粗糙度还会影响流体介质的渗透与吸附行为。在多相流或腐蚀性介质环境中,粗糙表面容易积聚杂质或发生局部电化学腐蚀,导致流道截面逐渐缩小,改变原有的流量特性。对于航空航天或半导体制造设备中的特殊材质部件,维持内膛极低的粗糙度水平,有助于减少颗粒污染物的附着,确保流体介质的纯净度。这种对表面物理状态的控制,直接关联到系统在复杂工况下的长期运行稳定性与可靠性。
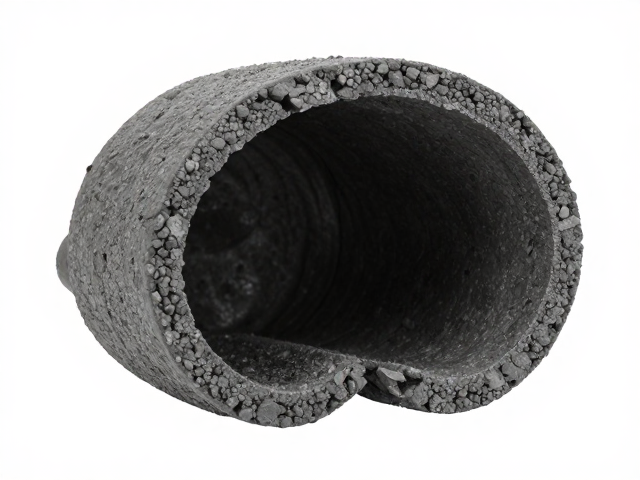
工艺参数对表面完整性与最终性能的关联分析
加工过程中的切削速度、进给量及冷却条件会直接决定特殊材质表面的残余应力分布与微观组织变化。高速切削虽能提高效率,但可能因热效应导致表面金相组织改变,进而影响硬度与耐腐蚀性。通过精确控制切削参数,如采用低进给大切削深度或实施干式/微量润滑加工,可以最小化热损伤,获得更稳定的表面完整性。这种工艺层面的精细调控,是确保开口与内膛在满足几何公差的同时,具备预期力学性能的前提。
后处理工艺的选择对消除加工缺陷、提升表面性能具有不可替代的作用。针对特殊材质,化学抛光、电解研磨或激光表面重构等技术,能够有效去除微观裂纹与硬化层,改善表面疲劳强度。不同的后处理手段对粗糙度的改善效果各异,需根据具体应用场景进行匹配。例如,在需要高疲劳寿命的场合,喷丸强化可引入压应力层,抵消交变载荷的影响;而在要求低摩擦的场合,超精磨则是更优选择。工艺与材质的匹配度,最终决定了开口与内膛在实际服役中的综合表现。