玻璃吹制中温度梯度的微观影响
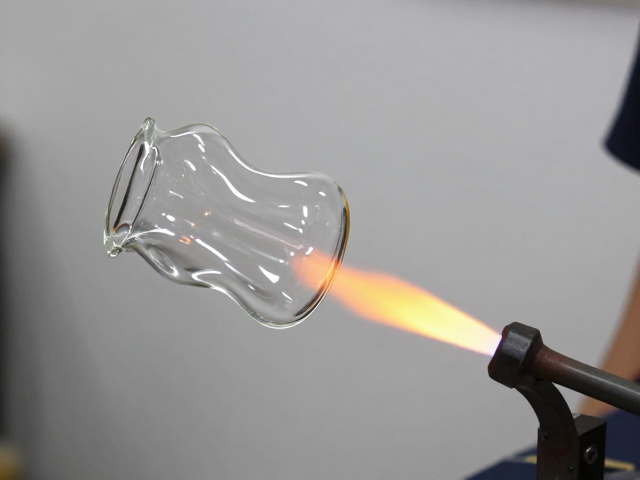
广州地区的玻璃工艺制作中,壶身成型往往依赖于工匠对熔窑温度与吹管转速的协同控制。玻璃在从1200摄氏度以上的熔融状态冷却至定型阶段时,内部应力分布会直接决定器物的几何稳定性。若局部受热不均,玻璃液面的流动性会出现差异,导致壶身在旋转过程中因重力与离心力失衡而发生肉眼可见的倾斜。这种物理现象并非单一因素造成,而是热力学分布与机械操作节奏在毫秒级时间差下的综合结果。
实际制作过程中,工匠需通过观察玻璃体的光泽度与延展性来判断软化点。当火焰中心温度波动超过50摄氏度,或吹管旋转速度低于每分钟15转,壶壁厚度便难以保持均匀。较薄处冷却过快产生刚性阻力,较厚处仍保持高塑性,这种刚度差异在后续定型阶段会被放大,最终形成壶身歪斜的瑕疵。理解这一热力学过程,是规避成型缺陷的基础认知。
操作手法与辅助工具的协同校准
精准的避坑策略离不开操作手法的精细化调整。在吹制壶身主体时,工匠需保持吹管轴线与水平面的绝对平行,任何微小的角度偏移都会在玻璃软化初期被放大。同时,吹气力度需与手部转动频率匹配,过快或过猛的吸气会导致壶壁局部变薄,进而因强度不足而在自重作用下发生形变。这种对肌肉记忆与空间感知的高要求,使得每一次成型都是一次对平衡感的精准测试。
辅助工具的使用也能显著降低歪斜风险。例如,使用带有精密轴承的旋转台可以提供更稳定的匀速转动,减少人为操作带来的抖动。在壶身初步成型后,使用预热过的金属模具进行轻微定型,可以帮助玻璃在受控应力下恢复对称性。这些细节处理并非繁琐的累赘,而是确保器物几何精度的关键步骤,通过工具与手法的结合,将人为误差控制在毫米级别范围内。
冷却定型阶段的应力释放管理
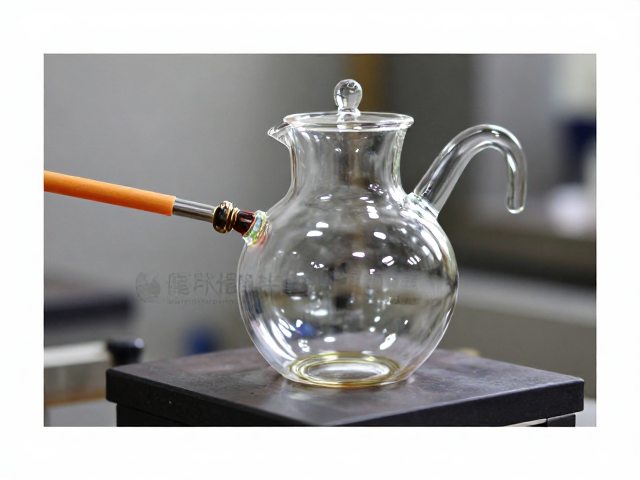
成型后的冷却过程是决定壶身最终形态的关键环节。玻璃在从高温降至室温的过程中,表面与内部冷却速度不一致会形成残余应力。若冷却过快,表面迅速硬化而内部仍热,内部收缩产生的拉力会导致壶身扭曲。因此,广州部分工艺坊采用阶梯式退火工艺,将温度从600摄氏度缓慢降至室温,确保玻璃内部结构均匀重组。这一过程通常需要数小时,不可因追求效率而缩短时间。
退火曲线的设定需根据玻璃材质与壶身厚度动态调整。厚壁壶身需要更长的保温时间以平衡内外温差,而薄壁壶身则需更精细的温度控制以防局部脆裂。通过监控退火炉内的温度传感器数据,工匠可以实时调整加热元件功率,确保整个冷却周期内温度梯度变化平缓。这种对微观结构演变的精准把控,能有效消除因内应力导致的壶身歪斜,提升成品的几何稳定性。