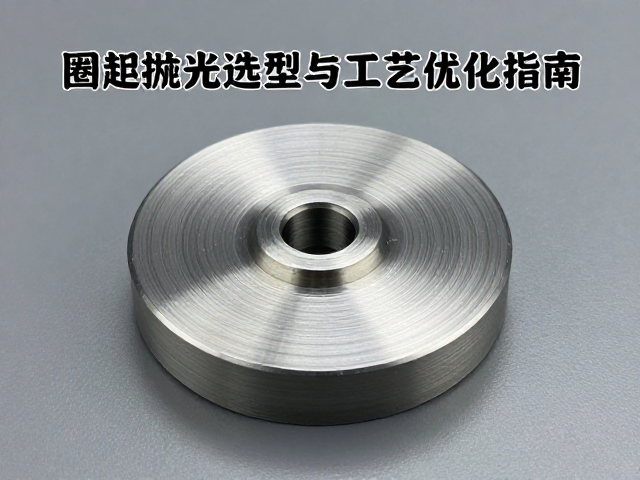
圈足抛光轮材质特性与模具表面匹配逻辑
模具纹样设计中的圈足抛光环节,直接决定了成品外观的细腻程度与光泽度表现。抛光轮作为核心接触介质,其材质选择必须严格遵循“软硬适中、切削与抛光兼顾”的原则。目前工业界常用的抛光轮材质主要包括羊毛轮、棉布轮、尼龙轮以及合成纤维轮。羊毛轮质地柔软,存油性好,适合进行最终的高光镜面处理,能有效减少旋纹产生;棉布轮切削力较强,适用于去除模具圈足部位的轻微划痕或氧化层,为后续精细抛光打底;尼龙轮则兼具一定的切削能力和耐磨性,常用于中等粗糙度表面的修整。
在选择材质时,需重点考量模具基材的物理特性。对于高硬度合金模具,过于柔软的羊毛轮可能因摩擦生热导致温度过高,进而影响模具表面微观结构的稳定性;相比之下,硬质棉布或特定配方的合成纤维轮能提供更稳定的切削效率。若模具圈足区域存在复杂的立体纹样,抛光轮必须具备优异的贴合性,以深入纹样谷底进行作业。此时,发泡聚氨酯轮或具有弹性背衬的复合轮成为更优解,它们能在压力作用下发生形变,均匀包裹纹样边缘,避免硬质轮体对纹样棱角造成崩缺或过度磨损,确保纹样线条的清晰度与完整性。
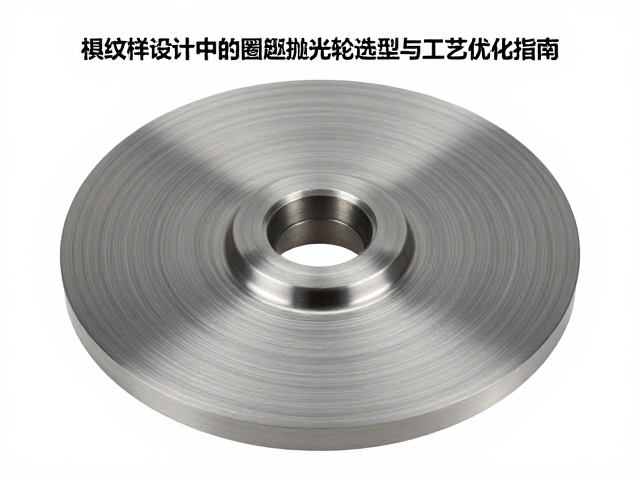
轮体结构参数对抛光均匀性的影响
抛光轮的直径、厚度及线速度构成了影响抛光质量的三大核心物理参数。直径尺寸直接关联到模具圈足的曲率适应性。对于大直径的圈足结构,选用直径较大的抛光轮可以增加接触面积,使压力分布更加均匀,减少局部过抛现象;而对于小直径或内凹式圈足,小直径抛光轮则能更好地进入狭窄空间,避免轮体边缘干涉导致抛光盲区。通常情况下,抛光轮直径应小于模具圈足最小内径的80%,以确保操作空间与抛光效果的平衡。
厚度与线速度的匹配则关乎热管理与切削效率。较厚的抛光轮具有更好的缓冲效果,能吸收打磨过程中的震动,提升表面光洁度的稳定性;但在高速旋转下,厚轮易产生较大的离心力,可能导致轮体抖动。线速度需控制在合理区间,一般建议保持在15-25米/秒之间。过低的线速度会导致切削效率低下,抛光耗时增加;过高的线速度则会加剧摩擦生热,可能使抛光蜡熔化后形成堆积,污染模具纹样,甚至因高温导致模具表面产生细微的热损伤。因此,需根据抛光轮的材质密度和模具转速,动态调整线速度,以实现最佳的热平衡状态。
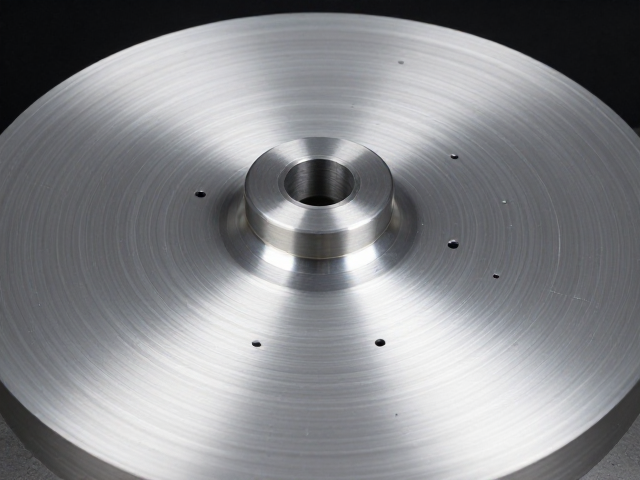
抛光工艺参数优化与表面质量控制
抛光工艺的核心在于压力、时间与研磨介质的协同作用。施加于模具圈足的压力需保持恒定且适中,过大的压力会导致抛光轮过快磨损,同时可能因局部应力集中破坏模具纹样的微观几何结构;压力过小则无法有效去除表面缺陷,降低生产效率。在实际操作中,通常采用气动或机械恒压装置,将接触压力控制在5-15N范围内,具体数值需根据模具硬度和抛光轮材质进行微调。抛光时间并非越长越好,过长的抛光时间可能导致表面过度抛光,形成“橘皮”效应或降低镜面反射率,需通过试片验证确定最佳时长。
研磨介质(抛光蜡或研磨膏)的选择与施加方式对最终效果至关重要。不同硬度的抛光蜡对应不同的抛光阶段:粗抛蜡含有较大颗粒,用于快速去除瑕疵;细抛蜡颗粒细腻,用于提升光泽度;镜面蜡则用于的精饰。介质应均匀涂抹于抛光轮表面,避免局部堆积。在抛光过程中,需保持模具与抛光轮的相对运动轨迹平滑,避免在同一位置停留过久造成凹陷。对于高精度模具纹样,建议采用“由粗到细”的多阶段抛光策略,依次使用不同粒度的研磨介质,每阶段结束后彻底清洁模具表面,防止前序残留颗粒污染后续工序,从而确保圈足表面达到预期的镜面效果与纹样清晰度。